


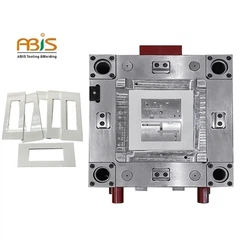



Конструкция пресс-формы для литья под давлением разумна или не будет напрямую влиять на скорость усадки пластика, поскольку размер полости формы получается путем оценки размера пластиковых изделий и скорости усадки, а усадка или руководство по инженерным пластмассам, как рекомендовано изготовителем пластмасс широкого диапазона значений, он не только с формами затвора пресс-формы, расположением и распределением ворот и ориентацией кристалла инженерных пластмасс.
Процесс пластической инъекции представляет собой процесс превращения пластика из твердого порошка или гранулы в жидкость и в твердый продукт. Следите за тем, чтобы расплав из зерна снова расплавился с продуктами, через поле средней температуры, поле напряжений, поле потока и плотность в поле под совместным действием различных пластиковых термореактивных или термопластичных, кристаллических или некристаллических, усиленных или не усиленных с различной структурой полимера, таких как морфология и реологические свойства.
Факторы, которые влияют на вышеуказанное поле, неизбежно скажутся на физико-механических свойствах, размере, форме, точности и внешнем качестве пластмассовых изделий. Таким образом, взаимосвязь между фактором процесса и производительностью полимера, формой структуры и пластмассовыми изделиями будет выражаться через пластиковые изделия. Очень важно проанализировать эти внутренние отношения и разумно спроектировать процесс литьевого формования, рационально спроектировать и изготовить пресс-форму согласно чертежу, а также разумно выбрать оборудование для литья под давлением. Прецизионное литьевое формование отличается от давления литьевого формования и скорости впрыска. Для получения меньшей скорости усадки используются инъекция высокого или сверхвысокого давления и высокоскоростная инъекция.
В дополнение к рассмотрению конструктивных элементов общей пресс-формы следует учитывать следующие моменты при проектировании прецизионной литьевой пресс-формы. Чтобы предотвратить ошибку усадки пласта, чтобы предотвратить деформацию впрыска, чтобы предотвратить деформацию деформации, чтобы минимизировать производственную ошибку пресс-форм ; Для предотвращения ошибки точности пресс-формы;