


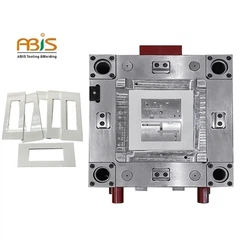



Форма для двух-заготовок
-
![Формованные детали. Двухцветная пресс-форма.]() Формованные детали. Двухцветная пресс-форма.Название части: Пластиковые защитные изделияПодробнее
Описание: Пластиковая форма для литья под давлением.
Страна оригинала: Китай (Шэньчжэнь)
Текущие экспортные рынки : Австралия
Время... -
![Формованные детали, двухцветная форма]() Формованные детали, двухцветная формаНазвание части: Пластиковые защитные изделияПодробнее
Описание: Пластиковая форма для литья под давлением.
Страна оригинала: Китай (Шэньчжэнь)
Текущие экспортные рынки : Австралия
Время... -
![Двойная форма для двухцветной печати]() Двойная форма для двухцветной печатиНазвание части: форма для двойного выстрелаПодробнее
Описание: Пластиковая форма для литья под давлением.
Страна оригинала: Китай (Шэньчжэнь)
Текущие экспортные рынки : США
Время выполнения: 45... -
![Детали линз прозрачного света, двухцветная форма]() Детали линз прозрачного света, двухцветная формаНазвание детали: 1. Детали линз прозрачного светаПодробнее
Описание: Пластиковая форма для литья под давлением.
Страна оригинала: Китай (Шэньчжэнь)
Текущие экспортные рынки : Бельгия
Время... -
![Одноразовая ручка для бритвы, двухцветная форма]() Одноразовая ручка для бритвы, двухцветная формаНазвание детали: Одноразовая ручка для бритвы.Подробнее
Описание: Пластиковая форма для литья под давлением.
Страна происхождения: Китай (Шэньчжэнь)
Текущие экспортные рынки: Египет
Время... -
![Двухцветная ручка с двумя полостями для литья под давлением]() Двухцветная ручка с двумя полостями для литья под давлениемВведите один материал в продукт, а затем переверните форму на двухцветной машине, чтобы перейти к полости формы, соответствующей другому пластиковому цилиндру для литья под давлением. Эта часть...Подробнее
-
![Пресс-форма для литья под давлением]() Пресс-форма для литья под давлением1) Пластиковая вращающаяся пресс-форма для литья под давлениемПодробнее
2) штамповка деталей с помощью пресс-формы
3) терминальная форма
4) соединительные формы -
![Пластиковая пресс-форма для выброса]() Пластиковая пресс-форма для выбросаABIS MOLD Technology Co., Ltd является одним из самых известных производителей пластиковых форм в Шэньчжэне и поставщиков в Китае. Добро пожаловать на оптовую продажу пластиковых форм с нашего...Подробнее
-
![Пластиковая пресс-форма для двух выстрелов]() Пластиковая пресс-форма для двух выстреловABIS MOLD Technology Co., Ltd является одним из самых известных производителей пластиковых форм в Шэньчжэне и поставщиков в Китае. Добро пожаловать на оптовую продажу пластиковых форм с нашего...Подробнее
-
![Форма для пластикового корпуса шариковой ручки]() Форма для пластикового корпуса шариковой ручкиОсновная информация.Подробнее
Бегун: Холодный бегун
Программное обеспечение для проектирования:UG
Установка: Исправлена
Сертификация: ИСО
Стандарт: ХАСКО
Индивидуальные:... -
![Пластиковая форма для литья под давлением с двумя выстрелами]() Пластиковая форма для литья под давлением с двумя выстреламиABIS MOLD Technology Co., Ltd является одним из самых известных производителей двухкомпонентных пресс-форм 03 в Шэньчжэне и поставщиков в Китае. Добро пожаловать на оптовую продажу...Подробнее
-
![Терминальные ротационные вертикальные пресс-формы для литья под давлением]() Терминальные ротационные вертикальные пресс-формы для лит...1) Пластиковая вращающаяся форма для литья под давлениемПодробнее
2) штамповка деталей с пресс-формой
3) клеммная форма
4) соединительные формы


Двух-формование в два выстрела: конструкция инструмента и основные соображения
Многие люди, незнакомые с двухэтапным литьем под давлением, полагают, что этот процесс по своей сути сложен. Да, это, безусловно, усложняет производство деталей из-за введения второго материала и технологического цикла, но если присмотреться, основные принципы довольно просты.
Ключевые варианты процесса
Обычно мы видим несколько ключевых вариаций в двух-процессах: вращающаяся плита, подвижная сердцевина ипереформовать. Первые два метода обычно требуют наличия второй установки впрыска, двух полноканальных систем и двух отдельных этапов обработки. С другой стороны, формование обычно включает в себя две отдельные формы — по одной для каждого материала, — хотя иногда его можно выполнить с помощью одной формы, двух направляющих систем и переноса-и-места, часто выполняемого роботом.

Совместимость материалов и склеивание
Очень важно понимать материальную науку, особенно способность выбранных материалов соединяться. Вам всегда нуженмеханическая связь, который устраняется элементами и отверстиями в конструкции детали, но некоторые материалы просто не прилипают друг к другу. По моему опыту, в наиболее надежных комбинациях в качестве второго слоя используются ТПЭ или ТПУ, отлитые на такие подложки, как ПП, ПК/АБС или АБС. Мы также сталкиваемся со случаями, когда в процессе используется один и тот же материал с разными цветами или добавками.
Обзор ротационного двухструйного формования-
С точки зрения инструментов ротационное двухэтапное формование, пожалуй, является самым простым из вариантов. Тем не менее, есть не-необсуждаемые факторы: конструкция инструментов, эффективное разрушение, структурная поддержка и настройка процессов для обоих планов. Вращающийся инструмент может иметь встроенную прямо в него пластину, часто приводимую в действие гидравликой или реечной системой. Это делает инструмент немного более сложным и обычно используется, когда формовщик время от времени обрабатывает только два-проекта.
Варианты поворотной плиты
Сам термин «вращающаяся плита» может означать для формовщиков две совершенно разные вещи. Более простая версия, на которой мы здесь сосредоточены, включает в себя вертикальную пластину на одной стороне зажима, которая вращается горизонтально. Гораздо более сложную версию часто называют «форма для куба" или "вращающийся стек". Здесь используется центральный стек с двумя или четырьмя гранями, вращающимися вертикально, создавая много-дневной свет.стопка-формаконфигурация. Этот центробежный штабель – самый сложный и дорогостоящий тип ротационной двух-формовочной формы.

Простая конструкция инструмента с вращающейся плитой
Благодаря более простой конструкции вращающейся плиты оснастка пресс-формы не такая уж сложная — вам просто нужна вторая система направляющих и два комплекта выталкивающих пластин. Подвижная половина – это та, которая вращается. Если вы производите одну деталь за цикл, у вас будет две полости выталкивателя (подвижная половина) и две полости крышки (неподвижная половина). Две выбрасывающие полости будут идентичными, а крышки-полости будут иметь одну конструкцию для первого выстрела и одну для второго. Эта модель масштабируется: формование двух деталей за цикл означает четыре одинаковых полости выталкивателя и четыре полости крышки (две первые и две вторые).
Критические аспекты машины и центровки
В любой установке пресс-формы с поворотной-плитой наличие локаторов на форме и плитах машины не-недопустимо, чтобы обеспечить идеальное центрирование формы на вращающейся плите. Если форма хотя бы немного смещена-от центра, вращение приведет к серьезным проблемам с выравниванием, что может привести к повреждению.лидер булавки, втулки и запорные устройства. Вы также должны учитывать тоннаж машины относительно площади поверхности детали. Поскольку ваши полости обычно смещены-от центра (первый снимок на одной половине, второй снимок на другой), вы теряете все преимущества зажимного усилия машины для противодействия пластическому давлению.
Как уже упоминалось, подвижная/вращающаяся половина удерживает полости для первых-выстрелов. После впрыска форма поворачивается на 180 градусов, чтобы совместить первую часть порции со второй-полостью впрыска. Таким образом, за один цикл вы формируете новую деталь из первого-шота, одновременно формуя второй шот поверх деталей из предыдущего цикла. Вам понадобятся два комплекта выталкивающих пластин, потому что вы выбрасываете только те детали, в которых отлиты оба материала, оставляя остальные на месте для второго выстрела.
Раздавить дизайн
Для первой-части выстрела, когда она находится во второй-позиции выстрела, решающее значение имеют два ключевых фактора проектирования: раздавливание и поддержка.
Crush – это просто функция отключения, которая предотвращает-прогорание материала второго выстрела или попадание его на пластик-первого выстрела, где ему не место. Раздавливание — это приподнятая область полой стали, которая сжимается при первом выстреле, обычно на 0.003 - 0.005 дюйма. Возможно, вам придется добавить дополнительное раздавливание в областях, где первый выстрел имеет более толстые стенки, чтобы учесть повышенную усадку. Вы можете создать это разрушение, добавив сталь во вторую-зону отсечки выстрела или удалив сталь из полости первого-выстрела.
Поддержка против второго-давления при ударе
Не менее важно обеспечить адекватную поддержку первой-части впрыска в полостях второго-впрыска. Это не позволяет высокому давлению в полости второго-впрыска деформировать или сжимать нижележащий материал-впрыска. Я часто видел вспышки и деформацию деталей просто потому, что в первом кадре не было подходящей поддержки. Помните, что второй выстрел оказывает давление в тысячи фунтов пластика на пластик первого выстрела, а не только на стальные стены.

Подвижный сердечник, метод двух-впрысков
Другой основной двух-метод — это подвижный стержень, для которого не требуется вращающаяся плита. Кавитация стандартная — одна деталь, одна полость. Разница заключается в подвижных сердечниках или направляющих, которые смещаются внутрь, создавая пространство для второго выстрела. Форма закрывается, впрыскивается первая порция; первый-сердечник отводится назад, второй-сердечник устанавливается, а второй выстрел впрыскивается. Иногда задействован только один стержень/слайд; он просто отодвигается после первого выстрела, чтобы создать полость, необходимую для второго выстрела. Общая настройка процесса в любом случае одинакова.
При проектировании инструмента с подвижным керном необходимо обеспечить, чтобы первая-полость для впрыска имела прочную опору, чтобы противостоять давлению в полости для второго-впрыска. Ребра или подрезы могут потребоваться для физического удержания первого выстрела на месте и предотвращения смещения и деформации. Убедитесь, что ваши гидравлические цилиндры, приводящие в движение сердечник, достаточно прочны, чтобы выдержать давление, иначе вам придется постоянно бороться с вспышкой и чрезвычайно узким технологическим окном.
Важность надежных технологических окон
Я давно выступаю за надежные окна процессов. При двух-формовании эта потребность усиливается, поскольку вы управляете двумя переменными. Слишком часто люди пытаются скорректировать процесс первого кадра, чтобы компенсировать проблему второго кадра, или наоборот. Такие проблемы, как недостаточное раздавливание, плохая поддержка, отклонение инструмента или цилиндры недостаточного размера, часто игнорируются, что заставляет формовщиков «обходить» проблему, что серьезно увеличивает риск брака и дефектов качества.
Компания ABIS MOLD Technology Co., Ltd является одним из самых известных производителей двух-форм в Шэньчжэне и китайских поставщиков. Добро пожаловать на оптовую продажу форм для двойного впрыска, форм для двойного впрыска, двух-цветных форм, поверх форм с нашего завода.