


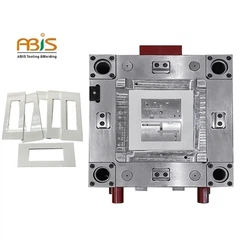



Основной шаблон непрерывной плесени удар фиксированной пластины, прижимной пластины, вогнутой шаблон и так далее, его конструкция, согласно точность тиснения продукции, производство, плесень, плесень, оборудование для переработки и обработки метода режима обслуживания имеет следующие три формы: (1 весь блок, (2 ига, (3) Вставка типом.
1 весь блок
Весь блок шаблона также называется целостную структуру, и его обработка формы должны быть закрыты. Весь блок шаблона используется в основном для простых форм структуры или точность не высок, его метод обработки уделяется первоочередное внимание с механической обработки (без термической обработки), с помощью термической обработки шаблона для выполнения обработки проволоки резки или обработки и шлифования. В случае шаблона размер длинные (непрерывная форма) будут использоваться два или несколько штук одного органа.
2 тип кокеткой
Центральной частью ига форма обрабатывается в паз собрать блоки. Он построен в соответствии с требованиями приложения, и groove могут состоять из других шаблонов. Преимущества этого типа шаблона ига: обработки паза легко, ширина паза является регулируемым, и точность обработки хорошо. Но его недостатком является жесткость.
Вопросы проектирования для шаблона типа ига заключаются в следующем:
(1). сочетание пластину ига и поясничного компонентов в середине или светильник метода, например, сочетание сильного давления и давления, сделают изменения ига.
(2). функция сохранения ига и мебель блока необходимо быть достаточно жесткой, чтобы выдержать стороне давление и давление на поверхность блока. И чтобы сделать паз пластины ига, в сочетании с массовым министерством получить близко с, его угол канавки сделал побег разрыв обработки, такие как ига пластины паз угол не может сделать побег разрыв обработки, массовые часть необходимо избежать обработки пробелов.
(3). Форма блока следует рассматривать в то же время, и данные должны быть четко определены. Для того, чтобы сделать процесс штамповки не деформации, также обратите внимание на форму каждого блока.
(4). когда ига плита загружается в много частей блока продукции, из-за кумулятивного ошибки при обработке каждого блока, поле меняется, и решение является, что промежуточные блок предназначен для быть регулируемым.
(5). Структура формы части блока собирается и комбинированные, потому что часть блока блока будет подвергаться боковое давление во время обработки гашения, который вызовет зазор между куски и наклонение массы. Это явление является важной причиной для тиснения такие дефекты, как бедные штамповки размер и анти чип блокировки, поэтому должны быть достаточно контрмер.
(6). в пластину ига фиксированной метод части блока, в соответствии с размером и формой в любом из следующих пяти видов: a. заблокировать винт крепления, с ключа, b. c. СЕ ключ, d. крепится к плечу, э. выше прессов, такие как канал фиксированной давления плита.
3. Вставить тип
Шаблон обработки вогнутой части круглые или квадратные, будет блокировать часть с, встроенные в шаблон, этот шаблон называется вставить тип структуры, структуры обработки накопленной меньше терпимости, высокая жесткость, хорошо разложения и немедленно набор точности и воспроизводимости. Из-за его легко поддается механической обработке обрабатывающий точность определяется механическую работу меньше, корректировка инженерии, вставить тип шаблона структура стала основной в точности штамповки умирают, но недостатком является необходимость высокой точности полости машина для обработки.
При непрерывной штамповки умирают принимает этот шаблон структуры, она призвана сделать шаблон имеют высокую жесткость требований. Меры предосторожности для инкрустированные шаблон конструкции являются следующие:
(1). встроенные отверстие обработка: вертикальные фрезерные машины (или светильник фрезерный станок), комплексной обработки машины, кондуктор расточной станок, шлифовальные машины, резка проволокой и разгрузки обработки машины, и т.д. Обработки точность встроенных отверстие используется для улучшения точности обработки.
(2) фиксированный метод закладных деталей: детерминанты фиксированного способа закладных деталей не должно изменить точность механической обработки, терпимость группе и разложения и возможность регулировки. Существуют четыре основных метода для встраивания: A. Fixed винтами, B. Fixed плечи, C. Fixed с носком блокировать, D., верхняя часть нажата плотно с тарелкой. Встроенный в методе фиксированной вогнутой шаблона используют силу подходят, в это время следует избегать вследствие теплового расширения обработки релаксации в результате, когда с помощью круговой умирают набора закладных деталей, обработки нерегулярных полости должны быть разработаны Ротари предотвратить метод.
(3). рассмотрение набор и разложение закладных деталей: закладных деталей и точность обработки отверстий необходимы для выполнения работы в группах. Чтобы получить даже с небольшой размер ошибка может корректироваться немедленно в группе, также следует заранее рассмотреть решение, встроенной обработки деталей и конкретных соображений любого из следующих пяти: a. подтолкнуло отделе импорта, б. с распоркой Регулировка давления в состояние закладных деталей и правильное положение, C вставить снизу излагаются с давлением полости, d. используется винт блокировки винтов одинакового размера и блокировки и рыхления, е. группы для предотвращения в вертикальном направлении ошибки, следует дизайн подсказки скашивая обработки.