


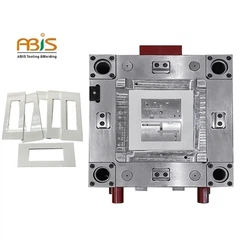



Конструкция структуры матрицы и выбор параметров должны учитывать такие факторы, как жесткость, ориентация, механизм разгрузки, метод позиционирования и размер зазора. Расходные материалы на пресс-форме должны быть легко заменены. Для пластиковых форм и пресс-форм для литья под давлением также необходимо учитывать разумную систему заливки, расплавленное пластиковое или металлическое состояние потока, а также положение и направление входа в полость. Чтобы увеличить производительность и уменьшить потери литья литника, можно использовать многополосную форму для одновременного выполнения нескольких идентичных или разных продуктов в одной форме. Высокопроизводительные, высокоточные и долговечные формы следует использовать в массовом производстве.
Штампованные штампы должны использовать многопозиционные прогрессивные матрицы, которые могут использовать карбидные вставки для улучшения срока службы. При небольшом серийном производстве и пробном производстве новых продуктов следует использовать простые формы с простой структурой, быстрым производством и низкой стоимостью, такими как комбинированные пуансоны, листовые штампы, полиуретановые резиновые формы, сплавы с низкой температурой плавления, литейные формы из цинкового сплава, и сверхпластичные сплавы.
В соответствии со структурными характеристиками формы пресс-форма разделяется на плоскую штамповочную матрицу и матрицу полости с пространством. Пробивной штамп точно соответствует размеру штампа и штампа, а некоторые из них даже без зазора. Другие штампованные штампы, такие как штампы для холодной экструзии, штампы для литья под давлением, штампы из порошковой металлургии, пластиковые матрицы, резиновые штампы и т. Д., Представляют собой полостные матрицы, которые используются для образования заготовок из трехмерной формы.