


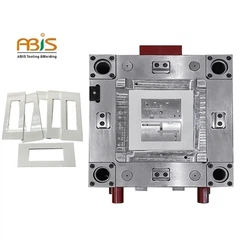



Дизайн литьевой формы для корпуса приборной панели
Корпус приборной панели показан на рисунке 1. Максимальный размер изделия составляет 343,40 мм x 167,13 мм x 48,01 мм, средняя толщина пластиковой части составляет 2,00 мм, материал пластиковой детали PP TD40, коэффициент усадки 1,010, качество пластиковой детали 208,88 грамм. Технические требования к пластиковым деталям заключаются в том, что не должно быть дефектов, таких как пики, неудовлетворенность литьем под давлением, линии потока, поры, деформация коробления, полосы серебра, холодные материалы, линии струи и т. д.

Корпус приборной панели — это внутренний кронштейн приборной панели японского автомобиля. Из рисунка 1 видно, что структура пластиковой детали представляет собой плоскую и сложную оболочку, подвижная и фиксированная формы имеют множество позиций костей и позиций столбцов и т. д., размер относительно большой, а форма представляет собой большую форму. . См. прикрепленный файл для чертежа изделия из пластиковой детали и 3D-чертежа пресс-формы. Материал пластиковой части - PP TD40, и в материал добавлен наполнитель из карбоната кальция, в основном для повышения жесткости и сопротивления усталости пластиковой детали, а также для амортизации и амортизации.
Из-за большого размера пластиковых деталей, конструкция полости пресс-формы занимает 1 место из 1, машина для литья под давлением - 220 тонн Nissan, а технические характеристики машины для литья под давлением 220 тонн JSW показаны на рисунке 5, форма Чертеж конструкции показан на рисунке 2, а спецификация конструкции пресс-формы показана на рисунке 4.
Книга стилей проектирования пресс-форм является важным документом для проектирования товарных пресс-форм. Он определяет количество полостей пресс-формы, способ впрыска пластмассы, марку стали стержня пресс-формы и стандартных деталей, срок службы пресс-формы, модель машины для литья под давлением и цикл впрыска и т. д., которые являются основой для проектирования пресс-формы. Наиболее распространенные термины японских форм кратко представлены следующим образом:
Совещание по согласованию пресс-форм; угол зацепления-демонтажа; сила пресс-формы-сила зажима; золотая форма-форма; модель см. эту тестовую выкройку Продукт
Дюймовый метод-----размер; наконечник R------сферическая поверхность литниковой втулки;
Совещание по обзору пресс-форм также называется совещанием по пресс-формам в японских компаниях. Изучите проблемы со структурой продукта и пресс-формы и меры по улучшению, определите поверхность разъема пресс-формы, метод выброса и ворота, все содержимое обзора должно быть отмечено красными и синими карандашами или карандашами на чертеже продукта и записано в книге спецификаций пресс-формы. После завершения проверки заполните соответствующую запись проверки, поставьте печать на чертеже и подпишитесь для подтверждения обеими сторонами.
Направляющий штифт и втулка пресс-формы являются основным позиционированием всей пресс-формы. Поскольку между направляющим штифтом и отверстием направляющей втулки имеется зазор 0.01-0.03 мм, для больших пресс-форм явно недостаточно полагаться на направляющую стойку и направляющую втулку. найти. Четыре конические позиционирующие части спроектированы на четырех сторонах основания пресс-формы. Трехуровневое позиционирование относится к точному позиционированию пасти тигра на сердечнике пресс-формы, что в основном защищает точное позиционирование вставной поверхности пресс-формы. Форма корпуса приборной панели спроектирована с двумя трехуровневыми системами позиционирования. Во-первых, это расположение тигровой пасти вокруг направляющей стойки и направляющей втулки заготовки пресс-формы, а во-вторых, это расположение тигровой пасти в четырех углах переднего и заднего стержней пресс-формы. Конструкция такого большого количества позиционирования в основном связана с тем, что пресс-форма корпуса приборной панели представляет собой большую пресс-форму, а конфигурация сердечника пресс-формы имеет эксцентричную конфигурацию, поэтому очень важно разработать эффективное позиционирование и руководство. Для уравновешивания прижимной силы на поверхности разъема 5 предусмотрен уравновешивающий блок.
Выхлоп больших форм для литья под давлением очень важен. Для экспортных пресс-форм необходимо заранее проанализировать выхлоп, сосредоточив внимание на областях, склонных к захвату, и спроектировать выхлоп на чертеже пресс-формы. Вентиляционная канавка также должна быть отшлифована на краю вкладыша для облегчения литья под давлением и заполнения.
Из-за большого размера пластиковых деталей полость оценивается 1 из 1 по эксцентричности. Основанием пресс-формы является стандартное основание пресс-формы CH5565, а передний и задний стержни пресс-формы позиционируются и фиксируются прижимными блоками. Позиционирующие штифты добавляются между подвижной плитой формы B, квадратным металлом и нижней плитой для поддержания жесткости формы. Площадь пластиковых деталей большая, а процесс расплавления пластика длительный, поэтому конструкция системы заливки очень важна. Учитывая, что в пластиковых деталях много костей и отверстий, существует множество факторов, влияющих на течение расплавленного пластика, а сопротивление заполнению относительно велико. Таким образом, литниковая система разработана с 3-точечным скрытым литником для подачи клея, а положение литника находится на той же стороне пластиковой детали. Тяговый штифт бегунка имеет конический тяговый штифт, который удобен для захвата материала сопла манипулятором. См. увеличенный вид литниковой системы на рис. 2 конструкции пресс-формы.
Система выброса пластиковых деталей использует наперсток и цилиндр для выброса. Чтобы сделать систему выброса плавной, были созданы некоторые инновационные конструкции. Спроектирована направляющая стойка 13 средней опоры, которая направляется графитовой средней опорой. Верхняя часть средней опорной направляющей стойки 13 закреплена на задней стороне доски Б с помощью установочного штифта, а нижняя часть закреплена на нижней пластине подвижной формы с помощью винтов. Эта конструкция центральной опорной направляющей стойки имеет наилучшие направляющие характеристики и устраняет недостаток традиционной центральной опорной направляющей стойки и плохой вертикальности наперстка. В то же время средняя опорная направляющая стойка 13 также может выполнять функцию опорной головки. Для удобства установки пресс-формы на конце заднего штифта предусмотрены резьбовые отверстия М10, облегчающие затяжку пластины выталкивателя. При этом на пластине выталкивателя предусмотрен ограничительный винт 17, а вершина опорной головки 11 и опорная головка 12 снабжены позиционирующими штифтами. Все наперстки изготовлены из японской быстрорежущей стали MISUMI SKH51.
Конструкция системы охлаждения пресс-формы показана на рисунке 3. Передняя и задняя пресс-формы спроектированы с прямой водой и прудами, которые эффективно обеспечивают охлаждающий эффект.
ABIS MOLD TECHNOLOGY CO., LTD.
Дейзи Ван (инженер по продажам)
М: плюс 86-150 1652 6799
E: daisy@abismold.com
A: Здание B#, промышленная часть YingKeli, община LongDong, район LongGang, Шэньчжэнь, Китай 518116
WhatsApp: плюс 86 136 8261 9739
Skype: daisymold@outlook.com