


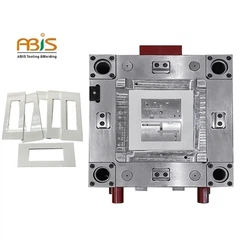



Что такое литье по выплавляемым моделям?
Литье по выплавляемым моделям — это прецизионный производственный процесс, в ходе которого создаются сложные металлические детали путем заливки расплавленного металла в керамическую форму, сформированную вокруг воскового рисунка. Этот процесс обеспечивает допуски до ±0,005 дюйма и позволяет производить детали с исключительной чистотой поверхности 125 микро-дюймов или выше, что делает его идеальным для компонентов, требующих сложной геометрии, которые трудно или невозможно обрабатывать.
Как работает процесс литья по выплавляемым моделям
Процесс литья по выплавляемым моделям состоит из нескольких-этапных последовательностей, в ходе которых восковая модель превращается в готовую металлическую деталь. Каждый этап играет решающую роль в достижении точности и качества конечной детали.
Создание и сборка выкройки
Производители вводят воск или аналогичный материал в алюминиевые штампы, чтобы создать точные копии желаемой детали. Затем эти шаблоны прикрепляются к центральному восковому литнику, образуя древовидную-сборку, позволяющую отливать несколько деталей одновременно. Типичное дерево может содержать от 5 до 100 отдельных шаблонов в зависимости от размера и сложности детали.
Производственные предприятия часто поддерживают библиотеки существующих штампов, что может сократить время выполнения заказов с 12–16 недель до 2–4 недель для повторных заказов. Материал модели плавится при температуре 130–160 градусов по Фаренгейту, что значительно ниже температуры плавления металлов, которые в конечном итоге заполнят полость.
Здание «Шелл»
Техники неоднократно погружают восковую сборку в керамическую суспензию, а затем покрывают ее мелкими частицами песка. Этот процесс, называемый «штукатуркой», повторяется 5-8 раз в течение нескольких дней. Каждый слой должен полностью высохнуть перед следующим нанесением: в первом слое используются более мелкие частицы (200–270 меш) для обеспечения качества поверхности, а в последующих слоях используются более крупные материалы (16–30 меш) для обеспечения структурной прочности.
Готовая оболочка достигает толщины 5-15 мм, что обеспечивает достаточную прочность, чтобы выдерживать термический удар и давление расплавленного металла, сохраняя при этом точность размеров. Современные автоматизированные системы погружения могут обрабатывать 500-1000 снарядов в день на больших объемах производства.
Депарафинизация и обжиг
Как только керамическая оболочка полностью затвердеет, операторы помещают ее в автоклав или флэш-печь, где температура 200–300 градусов по Фаренгейту расплавляет восковой рисунок. Этот этап «депарафинизации» оставляет после себя полую керамическую полость, которая идеально повторяет геометрию исходного рисунка.
Затем снаряд подвергается обжигу при температуре 1500–2000 градусов по Фаренгейту в течение 2–4 часов. Этот процесс преследует две цели: выжигает остатки воска и органических материалов и укрепляет керамический материал посредством спекания. Пористость обожженной оболочки позволяет газам выходить при разливке металла, предотвращая появление дефектов.
Заливка Металла
Литейщики нагревают инвестиционный сплав до температуры на 100-200 градусов по Фаренгейту выше точки ликвидуса, чтобы обеспечить полную текучесть. Обычная температура разливки составляет 2750 градусов по Фаренгейту для стали, 2100 градусов по Фаренгейту для суперсплавов на основе никеля и 1400 градусов по Фаренгейту для алюминия. Расплавленный металл течет в предварительно нагретую керамическую форму либо под действием силы тяжести, с помощью вакуума, либо под действием центробежной силы.
Вакуумное литье, которое работает при давлении от 10^-2 до 10^-3 Торр, помогает заполнить тонкие секции и уменьшает газовую пористость. Центробежное литье применяет силу 60-90 G, измельчая металл до мелких деталей. Выбор метода разливки зависит от текучести сплава, сложности детали и требований к качеству.
Завершающие операции
После того как металл затвердевает и охлаждается, рабочие отрывают керамическую оболочку посредством механической вибрации,-струй воды под высоким давлением или химического растворения. Затем отдельные отливки вырезаются из литника с помощью абразивных кругов или ленточных пил.
Обработка поверхности обычно включает в себя:
Шлифовальные и пескоструйные работы: Удаляет заглушки ворот и улучшает текстуру поверхности до 63-125 микродюймов.
Термическая обработка: Снятие напряжений, отжиг на раствор или дисперсионное твердение в зависимости от требований к сплаву.
Обработка: Добавляет резьбу, отверстия с жесткими-допусками или другие элементы, требующие точности, выходящей за рамки возможностей литья.
Инспекция: проверка размеров, рентгеновский осмотр и механические испытания.
Операции после-литья могут составлять 30–50 % общей стоимости деталей сложных компонентов.

Материалы, совместимые с литьем по выплавляемым моделям
Литье по выплавляемым моделям позволяет обрабатывать исключительно широкий спектр металлов и сплавов, от алюминия до экзотических суперсплавов. Выбор материала зависит от условий эксплуатации детали, механических требований и финансовых ограничений.
Стальные сплавы
Углеродистые и низколегированные стали (AISI 1020–1050) обеспечивают прочность 60–100 KSI при относительно низкой стоимости. Нержавеющие стали доминируют в области литья по выплавляемым моделям: на марки 17-4 PH, 316 и CF8M приходится более 40% всех отливок по объему. Эти марки обладают коррозионной стойкостью, прочностью до 180 KSI после термообработки и рабочей температурой, достигающей 800 градусов по Фаренгейту.
Инструментальные стали, такие как H13 и S7, обеспечивают твердость 50-58 HRC для износостойких-применений. Детали из инструментальной стали, отлитые по выплавляемым моделям, часто заменяют механически обработанные детали в литьевых формах, инструментах для литья под давлением и при резке.
Алюминиевые сплавы
Для литья по выплавляемым моделям алюминия используются такие сплавы, как A356.0, A357.0 и 201.0, обеспечивающие соотношение прочности-к-весу, превосходящее большинство материалов из черных металлов. Эти сплавы достигают предела прочности на разрыв 35-48 KSI при удлинении 3-8% в литом состоянии. Термическая обработка может увеличить прочность до 55 KSI.
В аэрокосмической отрасли предпочтение отдается отливкам из алюминия для изготовления кронштейнов конструкций, корпусов и коллекторов, где снижение веса напрямую влияет на эффективность использования топлива. Типичная алюминиевая отливка по выплавляемым моделям весит на 30-40% меньше, чем эквивалентный стальной компонент, сохраняя при этом сопоставимую жесткость.
Суперсплавы
Суперсплавы на основе никеля- (Inconel 718, Hastelloy X, сплавы Rene) представляют собой высококачественные материалы для литья по выплавляемым моделям. Эти сплавы сохраняют прочность при температурах, превышающих 1800 градусов по Фаренгейту, и противостоят окислению, коррозии и ползучести. Монокристаллические лопатки турбины, отлитые из CMSX-4 или подобных сплавов, работают при температуре 2100 градусов по Фаренгейту и вращаются со скоростью 10 000–15 000 об/мин.
Сплавы на основе кобальта-, такие как стеллит, обеспечивают исключительную износостойкость и сохраняют твердость при повышенных температурах. Компоненты из инвестиционного-кобальт-хромового сплава используются в медицинских имплантатах благодаря биосовместимости, а также в промышленных клапанах, работающих с абразивными жидкостями.
Сравнение с литьем металла под давлением
В то время как литье по выплавляемым моделям превосходно справляется с деталями сложной геометрии и крупными деталями (0,1-200 фунтов), литье под давлением металла (MIM) нацелено на более мелкие детали (0,01–4 унции) с чрезвычайно высокими объемами производства. MIM обеспечивает более жесткие допуски (±0,3–0,5%) для мелких деталей, но требует дорогостоящего инструмента со сроком выполнения заказа 12–20 недель. Литье по выплавляемым моделям обеспечивает большую гибкость материалов и более низкие затраты на инструменты (2 000–15 000 долларов США по сравнению с 50 000–150 000 долларов США для MIM), что делает его предпочтительным для средних объемов производства 100–50 000 деталей в год.

Ключевые преимущества перед другими методами производства
Литье по выплавляемым моделям дает определенные преимущества, которые делают его предпочтительным выбором для тысяч применений в различных отраслях. Понимание этих преимуществ помогает инженерам принимать обоснованные производственные решения.
Возможность сложной геометрии
В результате этого процесса образуются внутренние проходы, подрезы и тонкие стенки, которые потребовали бы нескольких операций или сборки, если бы они были изготовлены посредством механической обработки или ковки. Одна отливка по выплавляемым моделям позволяет объединить 5–15 обработанных компонентов, устраняя необходимость в крепежных элементах и сокращая время сборки на 60–80%.
Пример из реальной-мировой ситуации: ступица несущего винта вертолета, ранее собиравшаяся из 47 обработанных деталей, была переработана как единая отливка, что позволило снизить вес на 23 % и сократить время производства со 160 часов до 12 часов. Объединенная конструкция также устранила 94 потенциальных пути утечек и увеличила усталостную долговечность на 40%.
Превосходная обработка поверхности
Поскольку-чистовая обработка поверхности литья толщиной 125 микро-дюймов (Ra 3,2 мкм) часто исключает операции вторичной чистовой обработки. Это выгодно отличается от литья в песчаные формы (500-1000 микро-дюймов) и литья под давлением (200-300 микродюймов). Детали, требующие косметического внешнего вида или оптимизации потока жидкости, значительно выигрывают от присущей литью по выплавляемым моделям гладкости.
Корпуса клапанов, отлитые методом выплавки, достигают значений шероховатости, что позволяет использовать их непосредственно в гидравлических системах, работающих при давлении до 5000 фунтов на квадратный дюйм, без дополнительной полировки. Гладкие внутренние каналы снижают турбулентность и падение давления на 15–25 % по сравнению с более шероховатыми вариантами.
Точность размеров
Линейные допуски ±0,005 дюйма на дюйм являются стандартными, при этом достижимые допуски достигают ±0,003 дюйма для не-критических размеров. Такая точность сокращает или исключает операции механической обработки, снижая затраты на-деталь на 20–40 % во многих случаях.
Исследование кронштейнов для аэрокосмической отрасли показало, что отливки по выплавляемым моделям достигают 87% размеров в пределах ±0,005 дюйма в отлитом состоянии, требуя механической обработки только 4–6 критических поверхностей. Эквивалентные поковки требовали механической обработки 18-22 поверхностей для достижения одинаковых окончательных размеров.
Эффективность материала
При литье по выплавляемым моделям обычно достигается выход материала 85-90% по сравнению с 40-60% для механически обработанных компонентов. Это становится особенно важным для дорогих материалов, таких как титан (15–30 долларов за фунт) или никелевые суперсплавы (25–50 долларов за фунт). Титановый аэрокосмический компонент, изготовленный из заготовки, может принести 800 долларов в виде лома, в то время как альтернатива литья по выплавляемым моделям дает только 150 долларов в виде лома.
Этот процесс также позволяет создавать тонкие-стенные секции (0,040–0,060 дюйма), которые уменьшают вес компонента без ущерба для прочности. Снижение веса на 25–35 % является обычным явлением при переходе от механически обработанных конструкций к литым.
Гибкость производства
В отличие от литья под давлением или ковки, литье по выплавляемым моделям требует относительно недорогого инструмента (2 000 долларов США- 15 000 долларов США за комплект штампов), а время выполнения заказа составляет 4–8 недель. Это делает процесс экономически выгодным для объемов производства от 25 до 50000+ штук в год. Производитель может с прибылью производить 500 сложных деталей в год — количество слишком мало для литья под давлением, но слишком велико для экономичной механической обработки.
Для внесения изменений в конструкцию требуются только новые восковые штампы, а не дорогостоящие инструменты для ковки или приспособления для механической обработки, что способствует быстрому повторению процесса разработки продукта. Технические модификации могут быть реализованы за 2-3 недели против 12-16 недель у кованых вариантов.
Общие применения в разных отраслях
Литье по выплавляемым моделям служит важной производственной технологией в тех отраслях, где производительность, надежность и сложность деталей оправдывают затраты. Каждая отрасль использует определенные преимущества этого процесса.
Аэрокосмические компоненты
Аэрокосмическая промышленность потребляет около 30% всего литья по выплавляемым моделям в стоимостном выражении. В этих приложениях доминируют турбинные лопатки, лопатки и конструкционные кронштейны. Один коммерческий реактивный двигатель содержит 400-600 литых-компонентов, включая монокристаллические лопатки турбины, стоимость каждой из которых составляет 10 000–50 000 долларов США.
Структурные компоненты, такие как корпуса приводов шасси, кронштейны системы управления полетом и опоры двигателя, изготовлены из литой-нержавеющей стали или титана. Эти детали сочетают сложную геометрию с жесткими допусками, часто объединяют в себе элементы крепления и каналы для жидкости, которые, если бы они были изготовлены другими методами, потребовали бы обширной механической обработки.
Военные самолеты используют еще более высокий процент литья по выплавляемым моделям: некоторые современные истребители имеют литые титановые переборки и рамы, которые весили бы на 40-50% больше, если бы они были изготовлены из механически обработанных компонентов.
Медицинское и стоматологическое оборудование
Хирургические инструменты, ортопедические имплантаты и стоматологические инструменты основаны на способности литья по выплавляемым моделям производить биосовместимые компоненты сложной формы. Компоненты замены тазобедренного и коленного суставов, отлитые из кобальт-хромовых или титановых сплавов, соответствуют анатомии пациента-, сохраняя при этом механические свойства, необходимые для 15–20 лет службы.
Типичная штанга бедра весит 300–600 граммов, а ее производство методом литья по выплавляемым моделям обходится в 800–2000 долларов. Эквивалентная обработанная деталь будет стоить в 2-3 раза дороже и приведет к значительным отходам материала. Только в Соединенных Штатах ежегодно изготавливается более 2,5 миллионов ортопедических имплантатов.
В стоматологическом протезировании используется литье по выплавляемым моделям для изготовления индивидуальных мостов, каркасов частичных протезов и компонентов имплантатов. В процессе используются сплавы драгоценных металлов, что обеспечивает точную посадку, необходимую для длительного-комфорта и функциональности.
Компоненты промышленных клапанов и насосов
Корпуса клапанов, рабочие колеса и корпуса насосов представляют собой важные рынки литья по выплавляемым моделям. Эти компоненты требуют коррозионной стойкости, устойчивости к давлению и зачастую сложных внутренних путей потока. Литые-корпуса клапанов по выплавляемым моделям используются в самых разных областях применения: от криогенных (-320 градусов F) до высокотемпературных паровых систем (1000 градусов F+).
Химический завод может содержать 500-2000 компонентов клапанов, отлитых по выплавляемым моделям, вес отдельных отливок варьируется от 2 до 200 фунтов. Гладкие внутренние поверхности уменьшают кавитацию в насосах и минимизируют падение давления в регулирующих клапанах, повышая эффективность системы на 5–12%.
Автомобильная промышленность и гонки
В высокопроизводительных-автомобильных приложениях используются литые-корпусы турбокомпрессоров, выпускные коллекторы и компоненты подвески. Команды Формулы-1 широко используют литье по выплавляемым моделям: один гоночный автомобиль содержит 150-200 литых деталей общим весом 30-40 килограммов.
Корпуса турбин турбокомпрессоров, отлитые из Inconel 713C, выдерживают температуру выхлопных газов, превышающую 1800 градусов по Фаренгейту, сохраняя при этом стабильность размеров. Сложная геометрия спирали оптимизирует поток газа, улучшая время отклика двигателя и уменьшая турболаг на 15-20% по сравнению со стандартными альтернативами.
Энергетический сектор
Компоненты газовых турбин для производства электроэнергии почти исключительно изготавливаются методом литья по выплавляемым моделям. Одна промышленная газовая турбина содержит 8000–12 000 литых лопаток. Этот процесс также широко используется в соплах паровых турбин, компонентах клапанов и деталях систем управления.
Нефтегазовое оборудование включает в себя-литые компоненты клапанов, детали насосов и сегменты бурового инструмента, выдерживающие экстремальное давление (15000+ фунтов на квадратный дюйм) и агрессивные среды. Возможность отливать высоколегированные материалы, недоступные для деформируемых форм, делает литье по выплавляемым моделям незаменимым для подводных работ.
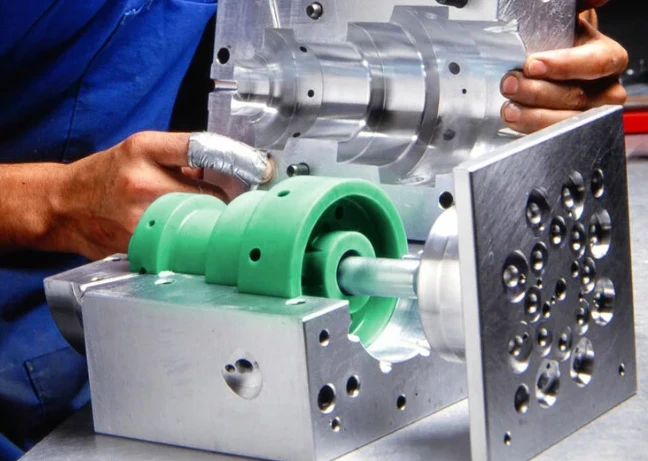
Рекомендации по проектированию для достижения оптимальных результатов
Инженеры, проектирующие детали для литья по выплавляемым моделям, должны сбалансировать функциональные требования с производственными ограничениями. Правильный подход-к-технологиям производства позволяет сократить затраты и повысить качество деталей.
Толщина стенок и переходы
Для достижения оптимальных результатов поддерживайте толщину стенок в пределах 0,060–0,250 дюйма. На более тонких секциях возникает риск неполного заполнения, а на более толстых секциях может развиться усадочная пористость. Если необходимы изменения толщины, переходите постепенно, используя уклон 3:1 или меньше.
Избегайте острых углов и кромок, которые могут вызвать концентрацию напряжений и растрескивание во время затвердевания. Укажите радиусы не менее 0,015 дюйма на внутренних углах и 0,030 дюйма на внешних углах. Большие радиусы также облегчают удаление модели со штампов и улучшают текучесть металла во время литья.
Углы уклона
Хотя литье по выплавляемым моделям теоретически не требует углов уклона (в отличие от литья под давлением или процессов постоянной формы), задание угла наклона 0,5–2 градуса на стенках, перпендикулярных линии разъема, улучшает отделение модели от восковых штампов и снижает износ штампов. В более глубоких карманах может потребоваться осадка на 3–5 градусов, чтобы обеспечить полное удаление воска во время депарафинизации.
Характеристики допуска
Линейные размеры: стандартно ±0,005 дюйма на дюйм; ±0,003 дюйма достижимо при тщательной обработке. Угловые размеры: типично ±0,5 градуса. Плоскостность: 0,003-0,005 дюйма на дюйм. Чистота поверхности: 125 микро-дюймов (Ra 3,2 мкм) в литом состоянии.
Применяйте жесткие допуски только там, где это функционально необходимо, поскольку каждое дополнительное требование к точности увеличивает время и стоимость проверки. Определите критические размеры, требующие проверки, и обеспечьте естественные допуски отливки для не-некритических элементов.
Кернирование и внутренние особенности
Литье по выплавляемым моделям превосходно подходит для создания внутренних проходов и полостей с использованием керамических стержней. Эти сердечники, изготовленные из таких материалов, как кремнезем или оксид алюминия, выдерживают заливку металла и позже удаляются посредством механической вибрации или химического выщелачивания.
Спроектируйте геометрию сердцевины с достаточной толщиной стенок (минимум 0,080–0,120 дюйма) для обеспечения структурной целостности. Обеспечьте адекватные углы уклона (3–7 градусов), чтобы облегчить удаление стержня. Сложные сердечники с множеством проходов могут создавать внутренние галереи, которые невозможно будет обработать механической обработкой.
Подрезы и черновики-Бесплатные функции
Гибкость воскового рисунка позволяет выполнять ограниченные подрезы без необходимости использования боковых стержней или сложной оснастки. Небольшие подрезы (глубиной 0,010–0,030 дюйма) часто можно устранить путем сгибания рисунка во время выброса из матрицы. Большие подрезы могут потребовать растворимых стержней, вторичных операций или модификаций конструкции.
Расположение ворот и стояков
Пока литейный завод определяет окончательную конструкцию литника, инженеры должны определить предпочтительные места расположения литников, которые:
Минимизируйте видимые следы на косметических поверхностях.
Содействие направленному затвердеванию вдали от критически важных элементов
Обеспечивает легкое удаление без повреждения функциональности детали.
Обсудите стратегию закупок с литейным заводом на этапе предложения, чтобы избежать сюрпризов во время производства.
Факторы стоимости и экономические соображения
Затраты на литье по выплавляемым моделям широко варьируются в зависимости от сложности детали, выбора материала, объема производства и требований к качеству. Понимание факторов затрат помогает оптимизировать конструкции с точки зрения технологичности.
Расходы на оснастку
Штампы для литья воска представляют собой основные единовременные затраты: от 2000 долларов США для простых геометрических форм до 15 000 долларов США для сложных деталей с несколькими полостями. Срок службы штампа обычно превышает 50 000–100 000 восковых моделей, что позволяет амортизировать затраты на оснастку в течение производственного цикла.
Проектирование и изготовление штампа обычно занимает 4-8 недель. Срочная оснастка (2-3 недели) увеличивает стоимость штампа на 50-100%. Использование существующих штампов для аналогичных деталей может полностью исключить затраты на оснастку, если позволяет геометрия.
Затраты на производство-деталей
Сырье составляет 25-40% стоимости литья для обычных сплавов, а для дорогих материалов, таких как титан или кобальт-хром, эта цифра возрастает до 50–70%. Отливка из нержавеющей стали весом 2 фунта стоит примерно 20–35 долларов в зависимости от сложности, тогда как эквивалентные титановые компоненты стоят 80–140 долларов.
Трудовые и накладные расходы увеличиваются на 15–40 долларов за отливку для стандартных деталей и увеличиваются до 50–200+ для отливок, требующих тщательной отделки, проверки или сертификации. Термическая обработка добавляет 5–15 долларов за деталь в зависимости от требуемого термического цикла.
Эффекты громкости
Литье по выплавляемым моделям становится экономически конкурентоспособным при объемах производства всего 25-50 штук сложных деталей, заменяющих трудоемкую механическую обработку. Анализ безубыточности, сравнивающий литье с механической обработкой, должен учитывать:
Малый объем (25-500 деталей): Литье по выплавляемым моделям часто выигрывает, когда сложность детали требует $50+ операций механической обработки.
Средний объём (500-10 000 деталей): Литье по выплавляемым моделям обеспечивает экономию средств на 30–60 % для изделий сложной геометрии.
Большая громкость (10,000+ частей): Литье под давлением или MIM могут-эффективно конкурировать с точки зрения затрат, если размер и геометрия детали соответствуют этим процессам.
Сравнительная экономика
Пример использования кронштейна из нержавеющей стали:
Изготовлено из прутковой заготовки: 125 долларов за деталь, 62 доллара за отходы материала, 3,5 часа машинного времени.
Инвестиционный состав: 48 долларов США за деталь после амортизации 8000 долларов США на оснастку более 1000 деталей, время завершения 0,5 часа.
Точка безубыточности: 100 частей
Литье по выплавляемым моделям позволило сэкономить 38% на единицу продукции при объемах производства, превышающих 100 штук, при этом сократив время выполнения заказа с 12 недель (для обрабатывающих приспособлений) до 6 недель (для восковых штампов).
Контроль качества и методы проверки
Отливки по выплавляемым моделям проходят строгую проверку качества, чтобы гарантировать точность размеров, свойства материала и отсутствие дефектов-в конструкции. Интенсивность проверки зависит от критичности приложения.
Проверка размеров
Координатно-измерительные машины (КИМ) проверяют критические размеры с допуском ±0,0005 дюйма. Компоненты аэрокосмической и медицинской промышленности проходят 100% проверку критических характеристик, в то время как для коммерческого литья могут использоваться планы отбора проб (проверка 5–10% в зависимости от возможностей процесса).
Оптические компараторы проверяют допуски профиля и контуры поверхности.. 3Лазерное сканирование D обеспечивает полную-проверку геометрии детали, сравнивая-отлитые размеры с моделями САПР с разрешением 0,001 дюйма.
Не-неразрушающий контроль
Рентгеновская-рентгенографияобнаруживает внутренние дефекты, включая усадочную пористость, включения и трещины. Системы цифровой рентгенографии достигают уровня чувствительности, обнаруживая несплошности размером до 2% толщины материала. Отливки из аэрокосмической отрасли проходят 100% рентгеновский контроль с постоянными пленочными записями.
Флуоресцентный проникающий контроль (FPI)выявляет поверхностные-дефекты разрушения, невидимые при визуальном осмотре. Этот процесс обнаруживает трещины шириной до 0,0001 дюйма, обеспечивая целостность поверхности для приложений,-выдерживающих давление и требующих усталости-критических условий.
Ультразвуковой контрольоценивает прочность материала в толстых срезах, где рентгенография теряет эффективность. Ультразвуковая система с фазированной-решеткой отображает размер, расположение и ориентацию дефектов с разрешением около 0,010 дюйма.
Проверка механических свойств
Испытательные стержни, отлитые из производственных деталей, проходят разрушающее испытание для проверки прочности на разрыв, предела текучести, удлинения и твердости. Спецификации обычно требуют:
Испытание на растяжение: Предельная прочность на разрыв, предел текучести 0,2%, удлинение при разрыве.
Проверка твердости: Проверка твердости по Роквеллу или Бринеллю.
Испытание на удар: V-надрез Шарпи для проверки пластичности.
Усталостные испытания: Для аэрокосмических применений, требующих прогнозирования срока службы.
Результаты должны соответствовать требованиям спецификаций материалов (ASTM, AMS или специфическим стандартам заказчика) со статистическим контролем процесса, демонстрирующим индексы возможностей (Cpk), превышающие или равные 1,33 для критических свойств.
Анализ химического состава
Спектрографический анализ позволяет проверить состав сплава с точностью ±0,01% по критическим элементам. Каждая плавка материала проходит химическую сертификацию, а в некоторых случаях требуется контрольный анализ производственных отливок для обеспечения надлежащего отслеживания материала.
Часто задаваемые вопросы
В чем разница между литьем по выплавляемым моделям и литьем под давлением?
При литье по выплавляемым моделям используются керамические формы, разрушаемые после каждого цикла литья, что позволяет создавать изделия сложной геометрии и использовать широкий спектр материалов, включая тугоплавкие-сплавы. При литье под давлением используются многоразовые стальные формы, ограниченные алюминиевыми, цинковыми и магниевыми сплавами, но при этом достигается более быстрое время цикла и более низкие-цены на деталь при больших объемах. Литье по выплавляемым моделям отлично подходит для сложных деталей с малым---средним объемом (25-50 000 в год), тогда как литье под давлением подходит для крупносерийного производства (50000+ в год) изделий с более простой геометрией.
Насколько точны отливки по выплавляемым моделям по сравнению с обработанными деталями?
Отливки по выплавляемым моделям обеспечивают линейные допуски ±0,005 дюйма на дюйм в-литом состоянии, при этом допускается ±0,003 дюйма для не-критических размеров. Обработанные детали обычно имеют допуск ±0,001-0,002 дюйма. Во многих случаях точность литья по выплавляемым моделям исключает 70-90% операций механической обработки, требуя чистовой обработки только критически важных поверхностей, таких как шейки подшипников, резьбовые отверстия и сопрягаемые поверхности с жесткими допусками.
Каков типичный срок поставки литых деталей?
Для новых деталей требуется 8–12 недель с момента утверждения проекта до поставки первого изделия, включая 4–8 недель на оснастку и 4 недели на литье и отделку. Повторные заказы с использованием существующего инструмента отправляются через 2–4 недели для стандартных материалов и через 4–6 недель для экзотических сплавов, требующих особых методов плавки. Производство прототипов (5–25 штук) иногда можно ускорить до 4–6 недель, используя методы быстрой оснастки.
Можно ли сваривать или соединять отливки с другими компонентами?
Большинство литейных сплавов можно сваривать с использованием соответствующих присадочных материалов и процедур. Отливки из нержавеющей стали легко свариваются с помощью процессов TIG или MIG. Алюминиевые отливки требуют тщательной предварительной-очистки сварки и термообработки после-сварки для достижения оптимальной прочности соединения. Никелевые суперсплавы требуют точного термоконтроля и часто требуют отжига на раствор после-сварки. Механические методы соединения (болты, клепка, клеевое соединение) хорошо работают с отливками по выплавляемым моделям и часто являются предпочтительными для разнородных материалов.
Связь между литьем по выплавляемым моделям иЛитье металла под давлением
В то время как оба процесса производят сложные металлические детали, литье по выплавляемым моделям и литье под давлением металла (MIM) занимают взаимодополняющие ниши в производственном ландшафте. Инженеры часто оценивают оба процесса при разработке новых компонентов.
Когда MIM предлагает преимущества
Литье металла под давлением отлично подходит для небольших деталей (обычно менее 100 граммов), производимых в объемах, превышающих 10 000 штук в год. В ходе этого процесса мелкие металлические порошки смешиваются с полимерными связующими, смесь формуется под давлением в сложные формы, затем связующее удаляется и деталь спекается при высокой температуре. MIM обеспечивает более жесткие допуски (±0,3–0,5%) на такие элементы, как зубья шестерен, небольшие отверстия и тонкие стенки.
Отрасли, использующие MIM для компонентов, которые теоретически могут быть отлиты по инвестициям, включают бытовую электронику (петли для телефонов, кронштейны для камер), огнестрельное оружие (спусковые крючки, предохранители) и медицинские устройства (компоненты хирургических инструментов). Точка пересечения обычно находится на отметке около 2-4 унций: более легкие детали подходят для MIM, тогда как более тяжелые компоненты лучше подходят для литья по выплавляемым моделям.
Где литье по выплавляемым моделям сохраняет превосходство
Литье по выплавляемым моделям позволяет обрабатывать гораздо более крупные детали (до 200 фунтов по сравнению с практическим пределом MIM в 100-грамм) и обеспечивает большую гибкость в использовании материалов. Реактивные металлы, такие как титан, высокоуглеродистые инструментальные стали и некоторые суперсплавы, которые создают проблемы для процесса спекания MIM, легко отливаются инвестиционными методами.
Этот процесс также обеспечивает лучшие механические свойства многих сплавов, поскольку литые конструкции избегают остаточной пористости, присущей спеченным деталям. Отливки по выплавляемым моделям достигают теоретической плотности 99-100 %, тогда как детали MIM обычно достигают плотности 95–98 %, что влияет на усталостную прочность и герметичность.
Для аэрокосмических применений, требующих отслеживания и квалификации в соответствии со строгими спецификациями (стандарты AMS), зрелые процессы сертификации литья по выплавляемым моделям и более длительный опыт работы дают преимущества. Многие спецификации аэрокосмических материалов явно ссылаются на литье по выплавляемым моделям, но не имеют эквивалентной квалификации MIM.
Гибридные подходы
Некоторые производители сочетают обе технологии, используя MIM для небольших-компонентов большого объема (крепежи, кронштейны, корпуса) и литье по выплавляемым моделям для более крупных и сложных деталей (конструкционные рамы, коллекторы, компоненты турбин). Эта гибридная стратегия оптимизирует производственные затраты по всей линейке продуктов, содержащей детали разных размеров и объемов производства.
Последние разработки в технологии MIM продолжают расширять возможности процесса, включая детали большего размера и повышенную плотность. Аналогичным образом, инновации в области литья по выплавляемым моделям, такие как 3D-печать восковых моделей и программное обеспечение для моделирования, повышают конкурентоспособность. Граница между этими технологиями остается подвижной, требуя периодической переоценки-по мере развития обоих процессов.
Литье по выплавляемым моделям продолжает развиваться благодаря достижениям в области программного обеспечения для моделирования, интеграции аддитивного производства и разработке материалов. Основы остаются неизменными: преобразование восковых моделей в керамические формы, которые позволяют изготавливать металлические детали почти -конечной-формы с исключительной точностью размеров и качеством поверхности. Для деталей, требующих сложной геометрии, жестких допусков и свойств материала, недостижимых с помощью других процессов, литье по выплавляемым моделям обеспечивает проверенные, экономически эффективные решения для производства в различных объемах: от прототипов до средних-серийных серий.