


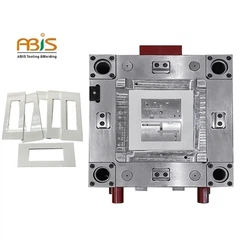



Компоненты шаблонов и обычные методы обработки при изготовлении плесени
В - исследование глубины компонентов шаблонов, их функций, производственных процессов и мер контроля качества, необходимых для любой компании, занимающейся пластиковой литьевой формовой.

Компоненты шаблона относятся к пластине - типов деталей, приложенных в формах, таких как фиксированные пластины и пластины полости в подпредьем, а также верхние и нижние основания в штамповках. Освоение их обычных методов обработки образует основу технологии изготовления плесени, что важно для любой компании, занимающейся литья пластиковой инъекции, стремящейся сохранить конкурентные производственные возможности.
Эти компоненты имеют решающее значение для производительности плесени, точности и долговечности, что напрямую влияет на качество конечных продуктов и общую эффективность производства. Понимание их процессов дизайна, производства и проверки является фундаментальным знанием для профессионалов в форме -.
Основные функции компонентов шаблона
Компоненты шаблонов различаются по форме, размерам и точным оценкам, выполняя несколько критических функций в сборе плесени. Понимание этих функций помогает инженерам в пластиковой компании по формированию инъекций оптимизировать свои проекты и производственные процессы.
Функция соединения
В штамповках умирает, верхние и нижние базы являются основными элементами соединения, в то время как в подпредьем, движущиеся и фиксированные пластины для основания плесени выполняют аналогичные роли. Эти компоненты соединяют другие детали плесени, обеспечивая правильное относительное позиционирование во время работы при сохранении безопасного прикрепления к производственному оборудованию. Структурная целостность этих соединений напрямую влияет на общую производительность и долговечность форм, производимых пластиковой компанией для формования.
Руководящая функция
Компоненты шаблонов работают в сочетании с направляющими постами и втулками, чтобы обеспечить возвратное линейное движение вдоль направлений открытия и закрытия формы. Это руководящее действие обеспечивает плавное движение компонентов плесени, сохраняя при этом точное выравнивание по всему циклу литья. Точность этих руководящих систем напрямую влияет на повторяемость и точность, которую может достичь компания пластиковой литьевой формования в производстве.
Функция позиционирования
Панчатки и фиксирующие пластины для отшивающих плесени, наряду с движущимися и фиксированными плесени в подпредьем, обеспечивают точное расположение для ударов, умираний и полостей плесени. Эти компоненты обеспечивают точное относительное позиционирование во время работы, что имеет решающее значение для поддержания размерной согласованности в изготовленных частях. Профессиональная компания по формированию пластиковой инъекции должна поддерживать строгие допуски к этим элементам позиционирования, чтобы гарантировать качество продукции.
Функция выброса продукта и снятия
Специализированные шаблоны, включая пластинки для стриптистеров, пластины с эжектором и пластины с эжектором, используют питание машины для удаления готовых изделий или полосатых бланков из форм. Эта функциональность облегчает плавные производственные циклы и готовит плесени для последующих операций с формированием, что позволяет эффективно непрерывному производству в любой компании, занимающейся литья пластиковой инъекции.
Фрезерные операции для производства шаблонов

Основываясь на требованиях точности и шероховатости поверхности для компонентов плесени, общие - Пластины, такие как пластины опорных пластин и проставки, обычно подвергаются фрезерным операциям. Типичная последовательность процесса включает в себя Semi - отделочный фрезер, отделочный фрезер и крайний счист.
Для форм -форм и штамповых половых пластин, требующих более высокой точности, производители выбирают recision - обработанные пластины после полуфинала после получения-, используя точные методы измельчения измельчения и точного поверхности. Некоторые поверхности требуют дополнительных операций по утилизации. Общая последовательность процесса следует: поверхностное фрезерование, полу - завершить шлифование и точное измельчение поверхности, обеспечивающие достижение пластиковой формовочной компании в пластиковой инъекции необходимых стандартов качества.
Выбор фрезерного оборудования
В компонентных компонентах плесени доступны различные типы фрезерных машин, включая горизонтальные и вертикальные фрезерные машины. Вертикальные фрезерные машины и универсальные фрезерные машины пользуются широко распространенным применением в производстве плесени.
Эти машины достигают точных уровней, превышающих степень IT8 с значениями шероховатости поверхности, достигающими RA 1,6 мкм. Высокий - Скорость с минимальными параметрами резки может достичь точности IT7 со значениями RA 0,8 мкм. При оставлении 0,05 мм пособия на отделку, последующие операции с точной обработкой становятся необходимыми после фрезерного производства, стандартная практика в любой авторитетной пластиковой формованной компании.
Критерии выбора инструмента фрезерования
Фрезерование включает в себя вращательное главное движение фрезевого резака в сочетании с движением корма либо заготовки, либо резака. Поскольку мульти -- режущие инструменты зубов требуют тщательного выбора на основе конкретных целей обработки.
Поверхностные фрезевые операции используют либо цилиндрические конечные мельницы для периферического фрезерования или лицевых мельниц для применения фрезерования лица. Фрезерование лица включает в себя более резкие зубы одновременно, что приводит к минимальному изменению толщины резки и превосходному качеству поверхности. Эта технология находит обширное применение в производстве компонентов плесени в каждой пластиковой литьевой компании.
Заготовка заготовка и позиционирование
Существует множество методов зажима для обеспечения компонентов на фрезерных машинах. К ним относятся визы машин для общего зажима, универсальные разделительные головки для индексированного позиционирования, прямые зажимы на рабочие столы с использованием зажимов и болтов, а также специализированные приспособления для производства партии.
Инженеры в пластиковой формовочной компании могут разрабатывать и производить специализированные приспособления на основе шести принципов позиционирования-, обеспечивающих требования по размеру, форме и позиции во время операций фрезерования.
Поверхностные операции шлифования

Шлифовальное оборудование и процессы
Поверхностные операции шлифования происходят на поверхностных шлифовальных машинах с заготовками, закрепленными на электромагнитных патронах с использованием методов шлифования периферических колес. Процесс делится на горизонтальное периферическое шлифовальное измельчение и вертикальные шпиндельные шлифовки.
При изготовлении компонентов плесени в пластиковой формованной компании, требованиях указывают параллелизм поверхности разделения с верхней и нижней основой плесени, поддержание параллелизма в пределах 0,01 мм, достигая точных сортов IT5-IT6 и значений шероховатости поверхности RA 0,1-0,01 мкм. В обработке поверхности компонента шаблона обычно используется измельчение поверхности в качестве конечной производственной работы.
Выбор шлифовального колеса
Выбор шлифовального колеса требует всестороннего рассмотрения геометрии заготовки, свойств материала и других факторов. Когда это возможно, производители выбирают колеса большего диаметра, чтобы увеличить периферическую скорость, принося пользу как эффективности, так и качеству поверхности. Этот принцип оптимизации направляет решения для инструментов в любой передовой компании по формированию пластиковой инъекции.
Монтаж и позиционирование заготовки
Шлифование поверхности представляет собой окончательную операцию обработки для компонентов шаблона плесени, запланированной после точного фрезерования, точной планы и операций термической обработки. Шлифование шаблонов использует магнитное прикрепление патрона, в то время как меньшие компоненты используют точные визы машины или аналогичные устройства. Магнитные патроны работают на принципах непрерывности магнитного потока и суперпозиции магнитного поля, достигая заготовки и высвобождения через движение магнитной системы.
Шаблон компонент методы проверки точности

Требования к процессу пустого материала
Компонентные бланки шаблона формы требуют существенных разрешений на материал и грубых объемов обработки, что требует грубых или полу - завершить фрезерование в промежуточные заготовки из точных пластин. Эти пробелы должны соответствовать конкретным требованиям, чтобы обеспечить качественные результаты в любой компании пластиковой литья.

Технические требования для шаблонов
Компоненты плесени должны в конечном итоге достичь строгих спецификаций для соответствия отраслевым стандартам. Плоховые допуски должны оставаться в пределах 0,003-0,001 мм. Эти требовательные стандарты отличают профессиональную компанию по формированию пластиковой инъекции от менее способных конкурентов.

Методы точного тестирования шаблона
Процедуры тестирования параллелизма поверхности оценивают критические отношения между компонентами плесени. Эти методы проверки обеспечивают быструю оценку качества, подходящую для производственной среды в любой компании, занимающейся литья пластиковой инъекции.
Ключевые технические характеристики
Поверхностные требования
Общие поверхности шаблона: точность IT7-IT8 со значениями RA 0,8-3,2 мкм
Прощальные поверхности: точность IT6-IT7 со значениями RA 0,4-1,6 мкм
Поверхности отверстий: точность IT6-IT7 со значениями RA 0,4-1,6 мкм
Размерные допуски
Плодость: 0,003-0,001 мм диапазоны
Прямость: 0,08-0,04 мм максимальное отклонение
Перпендикулярность: 0,01-0,015 на 100 мм
Inter - Интервал отверстия: ± 0,02 мм допуски
Эти спецификации гарантируют, что компоненты пресс -формы, изготовленные компанией по формированию пластиковой инъекции, отвечали строгим требованиям для точности, долговечности и производительности в производственных средах. Приверженность этим стандартам необходимо для создания высоких - качественных форм, которые последовательно обеспечивают точные, высокие - целостные части.
Расширенные соображения по производству шаблонов

Технологические достижения
Эволюция производства компонентов шаблонов продолжает продвигаться с технологическими улучшениями в машинах, режущих инструментах и системах измерения. Современные центры обработки ЧПУ позволяют обеспечить сложные операции с минимальными настройками, уменьшая совокупные ошибки при повышении эффективности.
Эти возможности позволяют современной компании по формовочной форт -инъекции пластиковой инъекции достичь более жестких допусков и превосходной поверхности по сравнению с традиционными методами.
Обработка поверхности и покрытия
Технологии обработки поверхности, включая нитрирование, хромирование и специализированные покрытия, протягивают срок службы компонентов, одновременно улучшая характеристики высвобождения и коррозионную стойкость. Эти обработки оказываются особенно ценными для шаблонов, подвергшихся воздействию агрессивных литьевых материалов или эксплуатации в коррозийных средах, помогая компании, образующей пластиковую литью, максимизировать долговечность инструмента и минимизировать требования к техническому обслуживанию.
Материал и термообработка
Соображения термообработки играют важную роль в производстве компонентов шаблонов. Правильные процессы снятия стресса, упрочнения и отпуска обеспечивают устойчивость к размерной и износу в течение всего срока службы.
Понимание реакции материала на тепловую обработку позволяет инженерам предсказать и компенсировать изменения размерных изменений, поддержание необходимых допусков после операций с термической обработкой.
Системы управления качеством
Системы управления качеством, включающие методологии статистического управления процессом, обеспечивают последовательное достижение определенных допусков между производственными партиями. Внедрение комплексных протоколов проверки на критических этапах производства определяет отклонения до того, как они влияют на конечное качество, поддерживая репутацию любого качества -, ориентированной на пластиковую инъекционную компанию.
Будущие тенденции в производстве шаблонов
Интеграция автоматизации и робототехники в процессах производства шаблонов продолжает расширяться, предлагая улучшенную последовательность, снижение затрат на рабочую силу и повышенную безопасность. Автоматизированные системы загрузки и разгрузки, в - возможностях измерения процесса, а технологии адаптивного управления представляют собой текущие разработки, приносящие пользу современным операциям производства плесени на Forward - мышления.
Экологические соображения все больше влияют на процессы производства шаблонов. Внедрение методов смазки минимального количества, утилизации режущих жидкостей и энергии - Эффективный выбор оборудования демонстрирует приверженность устойчивой практике производства. Эти инициативы соответствуют целям корпоративной ответственности, часто снижая эксплуатационные расходы для экологически чистой пластической формовой компании.
Будущие разработки в области производства шаблонов, вероятно, будут подчеркнуть дальнейшую автоматизацию, улучшенные возможности измерения и улучшенные технологии обработки поверхности. Методы аддитивного производства могут дополнять традиционные подтрактивные процессы для специализированных приложений, предлагая свободы проектирования ранее недостижимым. Эти развивающиеся технологии обещают дальнейшее улучшение качества плесени, долговечности и производительности, принося пользу производителям и конечным пользователям по всей цепочке поставок отрасли.