


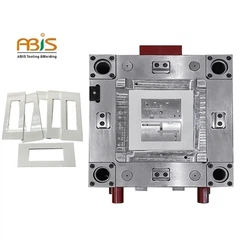



В прошлом квартале мы взяли на себяПресс-форма для медицинских соединителей на 32 гнездаот клиента, который боролся с поставщиком в течение трех месяцев. В исходной цитате указана алмазная полировка A-2 для всех поверхностей. Когда инструмент прибыл на наш завод в Шэньчжэне, мы провели пробные снимки и обнаружили то, чего команда закупок клиента даже не подозревала: семнадцати из этих полостей действительно требовался A-2 для оптической прозрачности в конечной части, но пятнадцать могли бы работать идентично при коммерческой отделке B-2. Ненужная спецификация увеличила стоимость полировки примерно на 40% и увеличила сроки на шесть недель.
Эта закономерность постоянно повторяется при приеме наших проектов. За 25 лет работы по экспорту OEM-производителей в Европу и Северную Америку мы наблюдали, как покупатели борются с одним и тем же слепым пятном: спецификации качества поверхности приходят от инженеров без особого коммерческого контекста, а менеджеры по закупкам подписывают контракты, не обладая техническим словарем, который можно было бы оттолкнуть. В результате либо деньги тратятся впустую из-за завышенных-спецификаций, либо производственные проблемы из-за недостаточной-спецификации. Ни один из результатов не делает кого-либо хорошим в ежеквартальных обзорах.


О чем вам не говорят ваши инженерные чертежи
Система классификации SPI дает всем общий язык в отношении требований к качеству поверхности. Большинство отделов закупок могут перечислить основные сведения: классы A- — зеркальная полировка, классы B- — коммерческие, классы C- — матовые, D- — текстурированные. Чего не сообщает система оценок, так это умножения затрат, скрытого при каждом скачке вверх по шкале.
Переход от B-2 к A-2 не приводит к линейному увеличению затрат. Это запускает три сложных фактора, которые раздувают бюджеты так, как это не было указано в первоначальном предложении. Марка стали обычно меняется со стандартной 718H на закаленную S136, которая стоит значительно дороже за блок до начала механической обработки. Последовательность полировки значительно расширяется, поскольку алмазная полировка до класса А требует выполнения каждого промежуточного этапа от грубого камня до более мелкой зернистости. А резерв рабочей силы сокращается до специалистов, которые получают надбавку за работу в чистых помещениях, где контроль загрязнения добавляет накладные расходы к каждому часу.
Мы отслеживали эти мультипликаторы затрат в сотнях проектов. Стоимость оптической отделки-1 обычно в пятнадцать-двадцать-пяти раз превышает стоимость текстурированных поверхностей класса D-. Даже переход с B-3 на B-1 может удвоить статью расходов на полировку. B-2 используется в качестве стандарта по умолчанию, поскольку он удаляет следы от инструмента, обеспечивает надежный выпуск деталей и подходит для большинства коммерческих применений, не вызывая при этом роста затрат. Тем не менее, мы регулярно получаем запросы предложений со спецификациями класса А на внутренние ребра конструкции, которые ни один конечный пользователь никогда не увидит.
Стальной вопрос, который никто не задавал
В прошлом году немецавтомобильныйКомпания-one прислала нам комплект инструментов с одинаковыми характеристиками полировки полостей P20 и пластин H13. Их существующий поставщик предложил задание, не отметив, что эти две стали ведут себя принципиально по-разному под полировкой. P20 при твердости 28–32 HRC оказывается более склонным к появлению дефектов «апельсиновой корки» во время отделки. Изменения твердости в пределах одного блока P20 могут привести к неравномерности, которую с трудом удастся преодолеть даже опытным полировщикам. H13, напротив, обеспечивает то, что опытные производители инструментов неизменно описывают как лучшую полированную поверхность среди обычных литейных сталей, хотя ее повторно отлитый слой EDM требует значительно больших усилий по удалению.
Мы пересмотрели спецификацию, чтобы учесть такое поведение материала, соответствующим образом скорректировали цену и предоставили инструмент на шесть недель раньше первоначального срока. Менеджер по закупкам позже рассказал нам, что он несколько месяцев подвергал сомнению эту спецификацию, но ему не хватало технического словарного запаса, чтобы бросить вызов своей команде инженеров. Именно здесь опытный поставщик пресс-форм должен внести свою лепту. Если мы просто выполняем то, что написано на чертеже, не отмечая коммерческих последствий, мы на самом деле не сотрудничаем с нашими клиентами.

Для проектов, которым действительно необходимы поверхности оптического-класса, нержавеющая сталь S136 остается золотым стандартом. Его постоянная микроструктура и коррозионная стойкость позволяют получать зеркальную поверхность, которая сохраняется в процессе производства. NAK80 предлагает альтернативу, достойную рассмотрения: предварительно -закаленный при твердости 40 HRC с более мягким и тонким слоем электроэрозионной обработки, который удаляется легче, чем H13, и обрабатывается примерно на двадцать процентов быстрее, чем P20, при этом достигая при этом чистоты A-1 при использовании обычных технологий.
Когда завышенные-спецификации действительно вызывают проблемы
Вот техническая деталь, которая удивляет даже опытных покупателей: тщательно отполированные поверхности могут увеличить силу выброса, а не уменьшить ее. Адгезия полимера к очень гладкой стали иногда превышает адгезию к слегка текстурированной стали. Мы видели проекты, в которых спецификация класса А- создавала проблемы с прилипанием, из-за которых требовалась легкая струйная обработка алмазной полировкой для создания прерывистой поверхности. Клиент заплатил за зеркальную отделку, а затем еще раз заплатил за ее частичную отмену.
Взаимодействие углов уклона усугубляет этот эффект. Отраслевые рекомендации предусматривают добавление 1,5 градусов уклона на 0,001 дюйм глубины текстуры. Недостаточная тяга на полированных поверхностях может снизить эффективность выброса до шестидесяти процентов, увеличить время цикла на пятнадцать-тридцать процентов и увеличить процент брака на целых сорок процентов. Эти последующие затраты никогда не включаются в первоначальную смету на оснастку, но они определяют, действительно ли проект достигает своих целей по экономике производства.

Текстура также влияет на вентиляцию. Полированные поверхности до уровня A-3 или выше могут создавать самоочищающиеся вентиляционные каналы, в которых остатки не могут прилипать, что звучит полезно. Но текстурированная отделка обеспечивает микроканалы для захваченных газов, которые уменьшают следы ожогов и пустоты во время инъекции. Правильная спецификация зависит от геометрии детали, характеристик потока материала и объема производства. Компетентныйпоставщик услуг по полировке пресс-формвам следует работать над этими-компромиссами вместе со своей командой инженеров, а не просто выполнять все, что поступает в пакет чертежей.
Расчет продолжительности жизни, который меняет все
Качество поверхности пресс-формы выходит далеко за рамки косметических требований к отдельным деталям. Правильные протоколы полировки и технического обслуживания пресс-форм могут удвоить или утроить срок службы инструмента, фундаментально меняя экономику проекта в ходе производственного цикла. Производственный инструмент P20 обычно производит от 50 000 до 150 000 выстрелов в нормальных условиях. При правильном уходе за поверхностью этот же инструмент может выполнить 300 000 выстрелов. Инструменты H13, рассчитанные на 250 000–500 000 циклов, обычно превышают один миллион выстрелов при активном контроле состояния поверхности.
Для инструмента стоимостью 50 000 долларов США, производящего компоненты по 0,50 доллара США каждый, продление срока службы с 300 000 до 600 000 выстрелов экономит примерно 25 000 долларов США только на амортизации инструмента. Здесь также имеют значение кратные стоимости аварийного ремонта. Согласно отраслевым данным по техническому обслуживанию, неадекватный уход за поверхностью является причиной почти половины преждевременных отказов инструментов. Аварийный ремонт обычно стоит в три-пять раз больше, чем потребовалось бы профилактическое обслуживание, а незапланированные простои производства из-за неисправности инструмента составляют от 1000 до 10 000 долларов в час в зависимости от размера предприятия.
Именно поэтому мы включаем документацию о состоянии поверхности в наши пакеты по передаче пресс-форм и предоставляем подробные рекомендации по повторной полировке с учетом конкретных марок стали и объемов производства. Большинство наших экспортных клиентов эксплуатируют изготовленные нами формы в течение пяти-восьми лет до капитального ремонта. Такой срок службы инструмента не случаен.
Разговор, который стоит провести

Двадцать-лет назад, когда ABIS начала создавать инструменты для экспортных рынков, разговоры с отделами закупок обычно касались цены за полость и недель доставки. Качество поверхности было тем, что никто не подвергал сомнению. Сегодня покупатели, с которыми мы работаем в автомобильной отрасли,медицинское устройство, и бытовая электроника сталкиваются с одним и тем же давлением: оправдывайте каждый доллар, потраченный на инструменты, ясной экономикой производства. Это означает, что решения по характеристикам поверхности заслуживают такого же пристального внимания, как и количество полостей, марки стали ивыбор горячих бегунов.
Когда вы отправите нам запрос предложения с характеристиками класса A-, мы будем задавать вопросы. Какие поверхности действительно требуют оптической прозрачности конечного продукта? Какие спецификации были получены в результате инженерных разработок без коммерческого участия? Где мы можем оптимизировать технические характеристики, чтобы снизить затраты, не влияя при этом на производительность детали? Эти разговоры иногда приводят к тому, что наши котировки оказываются выше, чем у конкурентов, которые просто выполняют график в том виде, в каком он был получен. Чаще всего они имеют в виду, что мы поставляем инструменты, которые соответствуют как бюджету, так и производственным целям, что в конечном итоге позволяет проектам двигаться вперед, а менеджерам по закупкам хорошо выглядеть перед своим руководством.