


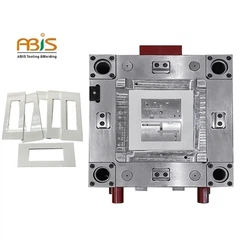



Ключевые моменты конструкции пресс-формы для панели с кодовым замком
Панель с кодовым замком показана на рис. 1. Максимальный размер продукта составляет 178,00 мм x 50,00мм x 24,50 мм, средняя толщина пластиковой детали составляет 2,{ {8}} мм, материал пластиковой части АБС, коэффициент усадки 1,005, качество пластиковой части 30,90 грамм. Технические требования к пластиковым деталям заключаются в том, что не должно быть дефектов, таких как пики, неудовлетворенность литьем под давлением, линии потока, поры, деформация коробления, серебряные линии, холодные материалы, струйные линии и т. д.
Структура пластиковой детали представляет собой прямоугольную плоскую оболочку, структура пластиковой детали показана на прилагаемом 3D-чертеже. На 3D-диаграмме видно, что на всех четырех сторонах пластиковой детали есть несколько подрезов, и необходимо спроектировать ползунок по форме. Передняя часть пластиковой детали — это внешняя поверхность, и на поверхности есть несколько отверстий, которые необходимо пробить. На краю есть 8 расположенных рядом кнопок. Три стороны кнопки подвешены, и только одна сторона соединена с основной конструкцией. Эти 8 кнопок будет трудно заполнить во время литья под давлением, и система литников должна быть спроектирована разумно. На задней части пластиковой детали есть множество плотных косточек, которые нужно разделить на вставки для облегчения выхлопа.
Объем производства пластиковых деталей огромен. Учитывая, что четыре стороны пластиковых деталей должны быть спроектированы с использованием ползункового сердечника, полость конструкции пресс-формы оценивается как 1 из 1, а основание пресс-формы представляет собой упрощенное основание пресс-формы с тонким соплом FC3040 (стандарт Fu Deba), поскольку пластиковые детали. Длинная сторона должна быть оснащена большим скользящим блоком. Использование упрощенной пресс-формы с тонким соплом может сэкономить место в пресс-форме и облегчить компоновку скользящего блока большей ширины.
Пластмассовая пропускная способность 8 позиций кнопок пластиковой детали ограничена. Эта пластиковая деталь должна учитывать это при проектировании пресс-формы. В противном случае, когда вы в первый раз попробуете пресс-форму, вы обнаружите, что пластиковая часть вообще не может быть заполнена, а большая часть оболочки заполнена, то есть 8 позиций кнопки не выполняются, и впрыск не может быть выполнен нормально. Поэтому сложность этого комплекта форм заключается в конструкции системы заливки. Вообще говоря, для таких пластиковых деталей часто требуется несколько ворот. В современном проектировании пресс-форм с передовым компьютерным программным обеспечением использование программного обеспечения для анализа потока пресс-формы может помочь нам определить количество и расположение литников, чтобы предложить оптимизированные схемы проектирования для нескольких схем проектирования литников.
Верхняя поверхность пластиковой детали является внешней поверхностью, и ворота не могут быть спроектированы. Ворота спроектированы сбоку, и для эффективного заполнения необходимо несколько ворот. Фактическая конструкция пресс-формы показана на рисунке 2.

Из рисунка 2 видно, что в конструкции погружного сопла в погружном сопле клей впрыскивается в 3-х точках. Скрытая форма ворот может разрушиться сама по себе после открытия формы. Тонкое сопло превращается в погружное сопло, а точка разрыва вертикального направляющего элемента выбирается в нижней части рамы пластины А, так что можно уменьшить длину вертикального направляющего элемента и уменьшить расстояние открытия шаблона. уменьшенный, что удобно для литья под давлением.
Все ползуны приводятся в движение косыми направляющими стойками. Большой скользящий блок и скользящие блоки с двумя торцами имеют большую площадь и большую боковую силу, поэтому конструкция обратной лопаты спроектирована так, что скользящий блок заблокирован на наклонной поверхности подвижной формы. Для небольших ползунков с двумя боковыми пряжками механизм обратной лопаты отсутствует.
Существует множество типов конструкций привода открывания пресс-формы для трехпластинчатых пресс-форм. В этом наборе пресс-форм используется привод тянущей пластины, который имеет низкую стоимость привода тянущей пластины, прост в обработке и не занимает внутреннего пространства пресс-формы. При проектировании привода тянущей пластины необходимо обратить внимание на то, чтобы четыре тяговые пластины располагались симметрично на пресс-форме и не мешали соединению подачи воды.
Для выброса пластиковых деталей используется наперсток, плоский наперсток и выброс трубки.
Как передняя, так и задняя формы пресс-формы спроектированы с контурами охлаждения для обеспечения нормального литья под давлением.
ABIS MOLD TECHNOLOGY CO., LTD.
Дейзи Ван (инженер по продажам)
М: плюс 86-150 1652 6799
E: daisy@abismold.com
A: Здание B#, промышленная часть YingKeli, община LongDong, район LongGang, Шэньчжэнь, Китай 518116
WhatsApp: плюс 86 136 8261 9739
Skype: daisymold@outlook.com