


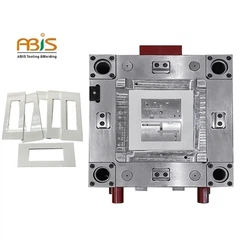



Инъекционная машина формованиепредставляет собой один из наиболее универсальных и широко распространенных процессов производства в современной отрасли . Это всеобъемлющее руководство по планированию предоставляет производителям, инженерам и менеджерам по производству важных стратегий для реализации и оптимизации операций на формирование машин впрыскивания {2). среда .

1. Понимание формования машины для инъекции
1.1 Обзор процесса и стратегическая важность
Инъекционная машина для машины включает в себя точную инъекцию расплавленного материала в тщательно спроектированные кузыцы. В условиях контролируемых давлений и температуры . Этот процесс производства позволяет создавать сложные геометрии с исключительной точностью размерных и качеством поверхностной отделки .
Современные системы формования в инъекционном машине включают в себя расширенные технологии управления, включая сервоприводную гидравлику, программируемые логические контроллеры (PLCS) ³ и системы мониторинга в реальном времени . Эти технологические интеграции позволяют производителям достигать последовательных стандартов качества при минимизации отходов и оптимизации цикла.
1.2 Выбор материала и планирование совместимости
📊 Выбор материала образует основу успешных операций формования в инъекционном машине . Инженеры должны оценивать тепловые свойства, механические характеристики и требования к обработке при разработке характеристик материала . Общие материалы включают такие термопластики, как полиэтилен (PE), полипропилен (PP) и инженерные пластики, такие как полиоксилен (PE), {PP) и инженерные пластики, такие
| Материальная категория | Температура обработки (степень) | Давление впрыска (МПа) | Типичные приложения |
|---|---|---|---|
| Термопластики | 180-280 | 50-120 | Потребительские товары, упаковка |
| Инженерные пластмассы | 240-350 | 80-150 | Автомобильная, электроника |
| Высокопроизводительные полимеры | 300-400 | 100-200 | Аэрокосмическая, медицинские устройства |
2. стратегия планирования и выбора оборудования
2.1 Требования к спецификации машины
Успешная реализация формования машины для инъекции требует тщательной оценки спецификаций оборудования, выровненных с производственными требованиями . ключевых соображений, включают в себя силу зажима, способности к инъекционным способностям и возможности системы управления . Процесс выбора должен включать в себя будущие планы расширения и стратегии диверсификации продукта.}}}.
🔧 Расчеты силы зажима должны учитывать проектируемую область полости, давление впрыска материала и коэффициенты безопасности . неадекватные силы зажима приводят к формированию вспышки, в то время как чрезмерная сила увеличивает потребление энергии и механическое напряжение на компонентах оборудования .}}
2.2 Интеграция вспомогательного оборудования
Комплексные операции формования в инъекционном машине требуют интегрированных вспомогательных систем, включая обработку материалов, управление температурой и оборудование для мониторинга качества . сушилки для материалов, бункерные погрузчики и конвейерные системы обеспечивают постоянную подготовку и обработку материала в течение всего производственных циклов .}}}}}
| Тип оборудования | Функция | Интеграционные преимущества |
|---|---|---|
| Материальные сушилки | Удаление влаги | Улучшенное качество части, уменьшенные дефекты |
| Контроллеры температуры | Тепловая регуляция | Последовательные условия обработки |
| Робот -системы | Частичная обработка | Снижение времени цикла, улучшенная безопасность |
3. Планирование оптимизации параметров процесса
3.1 Разработка профиля температуры
Управление температурой представляет критический коэффициент успеха в операциях формования в инъекционном машине . Тепловой профиль должен быть оптимизирован через зоны ствола, температуру сопла и настройки температуры формы . Правильное управление температурой обеспечивает характеристики потока материала, стабильность размеров и требования к качеству поверхности ..
Оптимизация температуры требует систематической оценки тепловых свойств материала, геометрии детали и требований к охлаждению . ⚡ Расширенные системы формования машины для инъекции включают в себя управление температурой с закрытым контуром с механизмом обратной связи в реальном времени для поддержания точных термических условий в течение всего производственного цикла.
3.2 Стратегии контроля давления и скорости
Профили давления и скорости впрыска значительно влияют на качество части, время цикла и долговечность оборудования . профили многоступенчатого впрыска обеспечивают точный контроль над наполнением, упаковкой и удержанием фаз во время процесса литья машины. Оптимизированные профили давления минимизируют концентрации напряжений, уменьшают варенью и улучшают согласованность измерения {3}
4. Обеспечение качества и планирование контроля
4.1 Реализация статистического управления процессом
📈 Эффективное управление качеством в инъекционном машине для формования требует комплексного статистического контроля процессов (SPC) ⁷ Системы . управления, исследования возможностей и протоколы мониторинга процессов обеспечивают постоянное качество продукта и раннее обнаружение изменений процесса .}}}}}}}}}}}}}}}}}}}}}}}}}}}}
Планирование качества должно включать анализ систем измерения (MSA) ⁸, исследования и воспроизводимость измещения (GR & R), а также регулярные протоколы калибровки . Эти методологии обеспечивают точность и надежность измерения на протяжении всего процесса формования машины инъекции.}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}
4.2 Стратегии предотвращения дефектов и коррекции
Проактивная профилактика дефектов требует систематической идентификации режимов потенциального сбоя и реализации соответствующих контрмеров . общих дефектов формования в инъекционном машине включают короткие снимки, точки, и Warpage¹¹ . Каждая категория дефектов требует конкретных стратегий профилактики и корректирующих действий.} Каждая категория дефектов требует конкретных стратегий профилактики и коррекционных действий.} Каждая категория дефектов и корректирующие действия.}.
| Тип дефекта | Основные причины | Стратегии профилактики |
|---|---|---|
| Короткие снимки | Недостаточное давление, деградация материала | Оптимизировать параметры впрыска, качество материала |
| Раковины отметки | Неадекватная упаковка, толстые секции | Улучшение давления упаковки, оптимизации конструкции |
| Варпад | Неровное охлаждение, остаточное напряжение | Охлаждение баланса, оптимизирование местоположения ворот |
5. Планирование производства и оптимизация планирования
5.1 Планирование потенциала и распределение ресурсов
Эффективное планирование производства для формования машины для инъекции требует точных расчетов емкости, распределения ресурсов и оптимизации планирования . производственных планировщиков должны учитывать время настройки, время цикла и требования к изменению при разработке производственных графиков .
🏭 Оптимизация использования мощностей включает в себя сбалансирование эффективности оборудования, производительность труда и целей управления запасами .
5.2 Планирование технического обслуживания и превентивные стратегии
Комплексное планирование технического обслуживания обеспечивает надежные операции на формование машины для инъекции и продлевает срок службы оборудования . Перепрерывные графики технического обслуживания должны включать в себя рекомендации производителя, условия работы и исторические данные о производительности .
Планирование технического обслуживания включает в себя регулярные протоколы проверки, графики смазки и стратегии замены компонентов . Прогнозируемого обслуживания, включая анализ вибрации и тепловая визуализация, обеспечивает раннее обнаружение потенциальных отказов оборудования и оптимизации интервалов обслуживания .}}
6. Оптимизация затрат и финансовое планирование
6.1 Общая стоимость анализа собственности
Финансовое планирование для операций на формование машины для инъекций требует полной общей стоимости владения (TCO) Анализ . TCO расчеты должны включать затраты на получение оборудования, эксплуатационные расходы, затраты на техническое обслуживание и соображения утилизации .
💰 Потребление энергии представляет собой значительный компонент эксплуатационных затрат в операциях формования в инъекционном машине . стратегии оптимизации энергии включают выбор оборудования, оптимизацию параметров процесса и улучшения управления объектами .
6.2 Возврат оценки инвестиций
Обоснование инвестиций требует подробного анализа отдачи от инвестиций (ROI), включающего повышение производительности, улучшения качества и выгоды по снижению затрат . Расчеты ROI должны рассматривать как прямые финансовые выгоды, так и косвенные преимущества, такие как улучшение удовлетворенности клиентов и позиционирование рынка .}}}}}}}}
7. экологическая устойчивость и планирование соответствия
7.1 Стратегии сокращения отходов и утилизации
Ответственность за экологическую ответственность в инъекционном машине требует комплексных программ сокращения отходов и утилизации отходов . Стратегии минимизации отходов материалов включают в себя инициативы по оптимизации процессов, утилизацию и инициативы по сокращению упаковки .
🌱 Устойчивые методы формования в устойчивом инъекционном машине включают повышение энергоэффективности, использование возобновляемой энергии и принципы круговой экономики . Эти подходы снижают воздействие на окружающую среду, в то время как часто предоставляя выгоды за счет улучшения использования ресурсов .
7.2 Соответствие нормативным требованиям и стандарты
Планирование соответствия обеспечивает соблюдение применимых правил, отраслевых стандартов и требований клиентов . ключевых стандартов включает в себя управление качеством ISO 9001, управление окружающей средой ISO 14001 и отраслевые требования, такие как стандарты автомобильных или медицинских устройств .

Успешная реализация формования в инъекционном машине требует комплексного планирования, систематического выполнения и непрерывной оптимизации . Этот стратегический подход обеспечивает оптимальное качество продукта, операционную эффективность и долгосрочную конкурентоспособность в современной динамической производственной среде . Организации, которые инвестируют в тщательное планирование и реализацию машины для инъекции.
Терминология и определения
¹ Формы: Прецизионные инженерные инструменты, которые определяют конечную форму и размеры формованных деталей ² ²Сервовированная гидравлика: Усовершенствованные гидравлические системы с использованием сервоприводов для точного управления давлением и потоком ³Программируемые логические контроллеры (ПЛК): Промышленные компьютеры, используемые для автоматизации и управления производственными процессами ⁴Полиоксиметилен (POM): Высокопроизводительный инженерный пластик, известный своими отличными механическими свойствами ⁵Зажимная сила: Сила, применяемая для обеспечения закрытия половинок пресс -формы во время инъекции и фаз охлаждения ⁶Флэш -формация: Нежелательный тонкий пластиковый материал, который сбегает между поверхностями плесени ⁷Статистический управление процессом (SPC): Методология контроля качества с использованием статистических методов для мониторинга процессов ⁸Анализ систем измерения (MSA): Оценка точности и точности системы измерения ⁹ ⁹Короткие снимки: Неполное заполнение полостей пресс -форм, приводящее к отсутствующему материалу ⁰Раковины отметки: Поверхностные депрессии, вызванные локализованной усадкой во время охлаждения ¹Варпад: Размерные искажения, вызванные неравномерной усадкой или внутренними напряжениями
Обычные проблемы и решения отрасли
Проблема 1: противоречивое качество части
Решение: Внедрить комплексные статистические системы управления процессами с мониторингом параметров критических параметров процесса . устанавливать ограничения управления на основе исследований возможностей и поддерживать регулярную калибровку оборудования измерительного оборудования . поезда по правильным процедурам настройки и реализации стандартизированных рабочих
Проблема 2: высокое потребление энергии
Решение: Оптимизировать профили нагрева и реализовать эффективные системы изоляции для уменьшения тепловых потерь . обновление до сервоприводных систем, которые потребляют энергию только при необходимости. Программы систематического обслуживания для обеспечения оптимальной эффективности оборудования и рассмотрения систем восстановления тепла для захвата и повторного использования отходов от процессов охлаждения .}}}}}}}}}}}}}}}
Проблема 3: чрезмерные материальные отходы
Решение: Оптимизировать конструкции бегуна и затвора, чтобы минимизировать использование материала при сохранении качества части . реализовать системы отходов с замкнутым контуром для переработки отходов производства . разработки точного управления процессом для уменьшения отходов стартовых отходов и оптимизации размеров выстрелов {{4} Регулярное обслуживание винтов. Предыдущее деградацию и импровизирует эффективность {4}
Проблема 4: длительное время цикла
Решение: Анализировать эффективность охлаждения и оптимизировать конформные конструкции охлаждения . Реализация последовательного стробирования клапана для мульти-кавитипных форм, чтобы сократить время внедрения . Оптимизировать выбор материала для более быстрых обработок и реализации прогнозируемого обслуживания, чтобы предотвратить замедление оборудования . Рассмотрим автоматизацию робота, чтобы уменьшить время управления обработкой.
Проблема 5: Частые поломки оборудования
Решение: Разработка комплексных графиков профилактического обслуживания на основе рекомендаций производителя и условий работы . реализации систем мониторинга условий с использованием анализа вибрации и термической визуализации . Сотрудники по обслуживанию поезда по правильным процедурам и поддерживают адекватные инвентаризации запасных частей . Инспекции оборудования и быстро
Авторитетные ссылки и ресурсы
Журнал Plastics Technology- "Advanced Incection Lotning Methonding" https: // www . ptonline . com/
Общество инженеров пластмасс (SPE)-«Руководство по формированию инъекции» https: // www .4 spe . org/incection-resources
Пластмассовое инженерное общество-«Рекомендации по оптимизации процессов» https: // www . пластики-инженеры . org/process-optimization
Международная ассоциация распределения пластмасс- «Руководство по передовым практикам» https: // www . iapd . org/technical-resources
Американское общество тестирования и материалов (ASTM)-"Стандарты литья инъекции" https: // www . astm . org/products-services/standards and-publications
Международная организация ISO по стандартизации- "Системы управления качеством" https: // www . iso . org/iso -9001- Quality-Management . html
Производственный инженерный журнал-"Индустрия 4 . 0 в литье инъекции" https: // www . manufacturingingEngineering.com/incection-ductomation-automation
Связанные ссылкиИнъекционный формовочный аппарат