


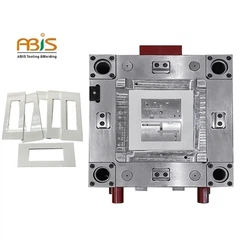



Производитель высокоточного литья под давлением для качественных деталей
ABIS Mold Technology работает на заводе площадью 85 000 кв. футов в районе Лунган Шэньчжэня. Мы производим пресс-формы для литья под давлением и прецизионные компоненты с 1996 года, в настоящее время эксплуатируем машины 40+ от 80 до 1600 тонн. Около 60% нашей годовой продукции поступает производителям медицинского оборудования и поставщикам автомобилей второго уровня в Европе и Северной Америке.
Наш основной бизнес связан с производством медицинского оборудования, в частности с производством катетеров и прецизионными трубками. Мы также занимаемся компонентами автомобильной безопасности и промышленными приложениями, где постоянство размеров влияет на сборку или производительность. Пакет сертификации включает TS/16949 для автомобилестроения, ISO 13485 для медицинского оборудования и ISO 14001 для экологического менеджмента.

Производство медицинского оборудования и катетеров
Работа с катетером представляет собой значительный объем производства для нашего предприятия. Мы занимаемся изготовлением прецизионных трубок диаметром от 1 до 24 Fr, формованием кончика катетера, многопросветной экструзией, склеиванием компонентов и окончательной сборкой в условиях чистых помещений. Покупателям медицинского оборудования, с которыми мы работаем, нужны поставщики, которые понимают, что нормативная документация определяет сроки так же, как и фактическое производство.
Недавние программы включают в себя сборки сердечно-сосудистых катетеров для европейской компании по производству медицинского оборудования (ежегодный объем около 2,3 млн единиц), корпуса диагностического оборудования, требующие герметизации IP67, и компоненты хирургических инструментов с использованием биосовместимого ПК/АБС. Мы также производим расходные материалы для лабораторий ЭКО в соответствии с протоколом ISO 13485 с полной отслеживаемостью партий.
Наш опыт работы с медицинскими материалами охватывает смолы, одобренные USP класса VI, составы,-совместимые с стерилизацией гамма-излучением и EtO, а также высокоэффективные-полимеры, включая PEEK, где важны соответствующие протоколы кристаллизации. Для катетерных трубок мы работаем с ТПУ медицинского-класса, пебаксом, нейлоновыми композитами и специальными соединениями в зависимости от требований применения.
Вместимость чистых помещений соответствует классу 100 000 (ISO 8) со специальной системой обработки материалов, чтобы предотвратить перекрестное-загрязнение между медицинской и коммерческой-продукцией. Системы документации поддерживают соответствие FDA 21 CFR Part 820 и требованиям ЕС MDR.
Автомобильные и промышленные компоненты
Автомобильные программы обычно включают компоненты,-критически важные для безопасности, детали под-капотом, требующие жаропрочных-материалов, а также внутреннюю отделку, где качество поверхности влияет на сборку. Мы работаем с поставщиками второго уровня над компонентами корпусов подушек безопасности, корпусами датчиков и корпусами электрических разъемов.
Один заказчик из автомобильной отрасли обратился к нам после того, как его существующий формовочный станок не смог выдержать размер корпуса датчика ±0,04 мм, что повлияло на уплотнительное кольцо. Основной причиной оказалась неправильная конструкция системы охлаждения, создающая температурные градиенты по всей детали. Мы перепроектировали контур охлаждения для турбулентного потока (число Рейнольдса выше 4000) и добавили конформные каналы охлаждения в критических зонах. В первом квартале доля производственного лома упала примерно с 8% до менее 2%.
Приложения
•Компоненты пневматического клапана
•Электронные корпуса, требующие защиты от электромагнитных помех
•Прецизионные редукторы для средств автоматизации
Промышленное применение включает компоненты пневматических клапанов, электронные корпуса, требующие защиты от электромагнитных помех, и прецизионные редукторы для оборудования автоматизации. Мы также занимаемся некоторыми работами по производству бытовой электроники, хотя крупносерийное формование изделий не имеет смысла в нашей структуре затрат.
Системы управления процессами и качества

Мы используем мониторинг давления в полости в прецизионных медицинских и автомобильных программах, а не полагаемся только на данные о гидравлическом давлении. Датчики в-полости отслеживают, что происходит с деталью на этапах наполнения и упаковки, что важно, когда вы пытаетесь поддерживать последовательность ±0,025 мм для всех производственных партий.
Для оптимизации переключения скорости-на-давление мы корректируем на основе фактической обратной связи по давлению в полости, а не триггеров, основанных на положении или времени-. Этот подход позволил сократить размерные отклонения критических характеристик на 60-70% по сравнению с нашими более ранними технологическими методами. Аппаратное обеспечение датчика стоит около 3000–5000 долларов за полость в зависимости от конфигурации, но окупаемость обычно проявляется в течение первого производственного квартала за счет сокращения брака.
Статистический контроль процессов осуществляется во всех программах медицинского оборудования с целевым значением Cpk выше 1,67. Фактическая производительность текущих медицинских программ колеблется примерно от 1,6 до 2,1 в зависимости от сложности детали и поведения материала. Мы отслеживаем это, используя 30-дневные скользящие окна с минимумом выборки 50+ для каждого критического параметра.
Уровень одобрения первой статьи составляет около 90% при первоначальной подаче T1. Остальные 10% обычно нуждаются в незначительных изменениях размеров, выявленных во время испытаний прототипа, а не в фундаментальной переработке пресс-формы. Когда мы говорим эти цифры, они берутся из нашей фактической производственной базы данных за последние 18 месяцев.
Уровень утилизации отходов зависит от применения:
Медицинские компоненты
Эти цифры отражают реальную изменчивость производства, а не лучшие-сценарии развития событий. Согласно отраслевым публикациям, доля отходов медицинского оборудования обычно составляет 5-8%, поэтому наши инвестиции в управление процессами окупились. Разница заключается в мониторинге состояния полости, а не в предположении, что процесс остается стабильным.
Анализ Moldflow и поддержка DFM
Мы запускаем моделирование процесса формования перед резкой стали в прецизионных программах. Это выявляет проблемы с линиями сварки в критических областях, выявляет проблемы с расположением ворот и прогнозирует усадку, которая может создать проблемы с размерами. Анализ стоит около 800–1500 долларов в зависимости от сложности детали, что превосходит переработку сложной оснастки.
Недавняя программа по корпусу медицинского оборудования показала, что потенциальные линии сварки пересекают поверхность уплотнения уплотнительного кольца при первом прогоне формы. Мы переместили ворота и отрегулировали направляющую систему, что решило проблему до того, как металл был порезан. Предыдущий поставщик клиента изготовил инструмент без моделирования и в итоге потребовал сварочного ремонта стоимостью 12 000 долларов, чтобы закрыть исходное место затвора и пере-разрезать.
Обратная связь DFM обычно определяет возможности снижения стоимости оснастки или улучшения технологичности. Для одного корпуса автомобильного датчика мы предложили объединить два отдельных компонента в одну отформованную деталь. Это устранило операцию сборки и снизило общую стоимость детали примерно на 18%, хотя изначально потребовалось более сложное оснащение.

Возможности оборудования и объектов
Парк литьевых машин состоит в основном из-электрических машин, которые обеспечивают лучшую повторяемость, чем гидравлическое оборудование для точных работ. Потребление энергии примерно на 60 % ниже, чем у сопоставимых гидравлических машин, а соответствие размеров подтверждается данными SPC.
Мониторинг в режиме-времени фиксирует давление в полости, температуру расплава и температуру пресс-формы на всем производственном оборудовании. Автоматические оповещения срабатывают, когда параметры процесса выходят за пределы ±2σ. При профилактическом обслуживании используются анализ вибрации и тепловидение, чтобы выявить проблемы до катастрофических сбоев.
В настоящее время незапланированные простои составляют около 3% от общего количества производственных часов. Мы отслеживаем среднее время между сбоями, хотя эти цифры существенно различаются в зависимости от возраста машины и области применения. Новое оборудование в нашем парке (установленное в 2020–2023 годах) показывает лучшие показатели наработки на отказ, чем старые машины, что и ожидается.
Вторичные операции включают ультразвуковую сварку, термофиксацию, установку вставок и окончательную сборку. Мы также координируем шелкографию, тампопечать и лазерную маркировку через квалифицированных субподрядчиков, когда этого требуют программы.
Материаловедение и высокоэффективные-полимеры
Обработка PEEK требует надлежащего контроля кристаллизации, который мы подтверждаем посредством DSC-тестирования на первых образцах изделий. Формование при низких температурах и попытки последующего-отжига не работают, поскольку в результате создаются кристаллы, плавящиеся при температуре около 220 градусов вместо 343 градусов, необходимых для работы при высоких-температурах. Это не теоретические знания. Мы видели детали от других поставщиков, которые вышли из строя таким образом.
Материалы медицинского-класса получают возможность отслеживания-на уровне партии, связывая сертификаты материалов с готовыми деталями. Мы используем специальное технологическое оборудование для медицинского применения, чтобы предотвратить перекрестное-загрязнение смолами коммерческого-класса. Протоколы сушки включают мониторинг точки росы, и мы используем хранилище с цветовой-кодировкой для отделения медицинских материалов от коммерческих.
В нашу проверенную библиотеку материалов входят высокотемпературные инженерные термопласты-PA6, PA66, PA12, PBT, PPS, PEI и PSU. Мы также работаем с компаундами, армированными стекловолокном и углеродным волокном, хотя материалы с волокнистым-наполнителем требуют иных требований к обработке, чем ненаполненные смолы.
Некоторые материалы мы обрабатываем через партнерские предприятия, а не-собственно. Жидкий силиконовый каучук (LSR) требует специального оборудования, которого у нас в настоящее время нет. Полимеры, работающие при чрезвычайно высоких-температурах, превышающих диапазон непрерывного использования PEEK, требуют другой инфраструктуры предприятия. Производство этих материалов мы можем координировать через квалифицированных партнеров или рекомендовать прямые источники.
Возможности литья металлов под давлением (MIM)
Наш процесс MIM позволяет обрабатывать небольшие и сложные металлические детали, обработка которых будет дорогостоящей, а их сложно получить путем литья под давлением. В этом процессе металлический порошок сочетается с полимерными связующими, сырье отливается под давлением, удаляется связующее и спекается деталь до плотности, близкой к -теоретической.
Приложения и размер:
Текущие программы MIM включают компоненты медицинских хирургических инструментов, кронштейны автомобильных датчиков и компоненты промышленного оборудования. Типичный размер детали колеблется от 0,5 г до 50 г, хотя в некоторых случаях мы увеличили вес до 100 г.
Материалы и объем:
В число материалов, одобренных нами для MIM, входят нержавеющая сталь 316L и 17-4PH, инструментальные стали и некоторые специальные сплавы. Срок поставки инструментов MIM обычно составляет 6–8 недель, при этом экономия на цене за штуку имеет смысл превышать 10 000 единиц в год для большинства геометрий.
Проектирование и производство оснастки
Мы разрабатываем формы самостоятельно-с использованием систем CAD/CAM SolidWorks и Cimatron. Инструменты обрабатываются на оборудовании с ЧПУ Makino и Sodick с возможностью электроэрозионной обработки сложной геометрии. Для точных медицинских работ мы обычно используем инструментальную сталь P20 или H13 с твердостью около HRC 48-52. Инструменты с большим количеством гнезд или долгосрочное производство могут оправдать использование S136 или NAK80.
Горячеканальные системы производятся Yudo или Synventive в зависимости от требований применения и предпочтений клиента. Мы используем Ewikon в некоторых европейских программах, если это указывают клиенты. Инструменты для холодных каналов стоят дешевле, но при этом образуется больше отходов, поэтому экономическая рентабельность-зависит от объема производства и стоимости материалов.
Конформное охлаждение имеет смысл для деталей, где время цикла имеет значение или стабильность размеров требует лучшего управления температурой. Надбавка к стоимости оснастки составляет 15-25 % в зависимости от сложности контура охлаждения и окупается за счет более быстрого цикла или уменьшения коробления. Мы оцениваем это на уровне каждой программы-, а не применяем повсеместно.
Сроки выполнения заказов и структура ценообразования
Создание прототипа инструмента обычно занимает 4–6 недель с момента утверждения проекта до первых образцов. Это предполагает нормальную сложность и отсутствие задержек с закупками материалов. Срок изготовления оснастки составляет 8–12 недель в зависимости от количества гнезд и сложности.
Типичные диапазоны затрат на оснастку
(одна полость, стандартной сложности)
| Тип детали | Диапазон стоимости |
|---|---|
| Мелкие детали до 50 мм: | $5,000 – $8,000 |
| Средние детали 50–150 мм: | $8,000 – $15,000 |
| Крупногабаритные детали 150–300 мм: | $15,000 – $28,000 |
| Добавление нескольких-полостей: | 3000–6000 долларов США за дополнительную полость |
Это грубые руководства. Фактические цены зависят от геометрии детали, требований к допускам, количества гнезд и характеристик инструментальной стали. Системы с горячими каналами добавляют 4000-12000 долларов в зависимости от конфигурации.
Цена за штуку зависит от стоимости материала, времени цикла, количества камер и годового объема. В качестве ориентира: компонент медицинского устройства из ПК/АБС, выпускаемый 500 000 единиц в год, может варьироваться от 0,80 до 1,50 доллара за штуку в зависимости от размера и сложности. Более высокие объемы обеспечивают лучшую экономию за счет оптимизации количества гнезд.
Минимальный объем заказа для текущего производства обычно начинается от 50 000 штук в год, чтобы оправдать инвестиции в оснастку и проверку процесса. Приложения медицинского оборудования иногда работают в меньших объемах, учитывая экономику поштучной цены и нормативные требования.
С чем мы справляемся менее эффективно
Крупные конструктивные детали, прессы с усилием более 1000 тонн передаются на аутсорсинг партнерским предприятиям. Мы можем это координировать, но мы не являемся основным производителем этих приложений.
Тонкостенная-упаковка, для которой время цикла имеет большее значение, чем точность размеров, обычно не совсем соответствует нашей структуре затрат. Формование больших-массовых объемов продукции по самой низкой цене за штуку — это не то место, где мы можем эффективно конкурировать.
Оптические работы сверхточности-ниже ±0,010 мм оцениваются в каждом конкретном случае. Мы успешно проделали это с конкретными геометриями и материалами, но это не является нашей основной повседневной работой. Для этих программ мы предоставим честную оценку на этапе предложения, а не обещаем возможности, которые мы не можем постоянно предоставлять.
Чрезвычайно короткие сроки поставки нового инструмента (менее 3 недель) нереальны, учитывая наши процессы проверки качества. Мы можем обсудить варианты ускорения, но сжатие выборки T1 и оптимизация процесса обычно создают проблемы в производстве, устранение которых в дальнейшем обходится дороже.
Процесс инженерной поддержки
Первоначальная техническая оценка включает в себя анализ конструкции детали, рекомендации DFM и технико-экономическое обоснование. Мы предоставляем это бесплатно для серьезных запросов по программе. Срок выполнения обычно занимает 3–5 рабочих дней в зависимости от сложности детали и текущей инженерной нагрузки.
Официальные ценовые предложения предоставляются в течение 5–7 рабочих дней, включая разбивку стоимости оснастки, оценку стоимости детали при различных объемах и прогнозы сроков. Мы включаем отзывы DFM, которые часто определяют возможности снижения затрат, прежде чем переходить к использованию инструментов.
Для сертифицированных программ, переходящих на этап прототипа, мы создаем инструменты с одной-полостью или ограниченной-полостью для проверки процесса. Этот этап включает подтверждение выбора материала, оптимизацию процесса, первую проверку изделия и доставку пакета документации. Инвестиции в оснастку для прототипа составляют 5 000–15 000 долларов США в зависимости от сложности детали, которые будут зачислены на производственную оснастку, если программа продолжится.
Отзывы клиентов и заводские аудиты
Мы можем предоставить рекомендации клиентов для квалифицированных запросов при условии соблюдения соглашений о конфиденциальности с существующими клиентами. Некоторые покупатели медицинского оборудования и автомобилей предпочитают оставаться анонимными в общедоступных материалах, но они готовы говорить с серьезными перспективами в рамках соглашения о неразглашении.
Аудит заводов приветствуется и поощряется для важных программ. Обычно мы ежемесячно проводим 3–5 аудитов клиентов, охватывающих системы качества, контроль процессов, обработку материалов и производственные возможности. Наш менеджер по качеству координирует эти визиты и может удовлетворить конкретные требования аудита, включая протоколы квалификации поставщиков.
Для клиентов медицинского оборудования, которым требуется документация о соответствии требованиям FDA или ЕС MDR, мы поддерживаем проверенные файлы процессов, системы отслеживания материалов и процедуры контроля изменений, которые поддерживают подачу нормативных документов.
Контакты и дальнейшие шаги
Если вы оцениваете поставщиков литьевых форм для компонентов медицинского оборудования, прецизионных автомобильных деталей или промышленных применений, требующих постоянства размеров, наша команда инженеров по применению может обсудить ваши конкретные требования.
Технические запросы:
Ответ в течение 4 рабочих часов (обычно)
Официальные цитаты:
5-7 рабочих дней, включая обратную связь DFM
Экскурсии по фабрике:
Координация через менеджера по качеству, желательно предварительное уведомление за 1-2 недели.
Обзор компании
| Категория | Подробности |
|---|---|
| Учредил | 1996 |
| Средство | 85 000 кв. футов в Шэньчжэне |
| Оборудование | 40+ термопластавтоматы, диапазон 80–1600 тонн |
| Годовая мощность | 400+ формы |
| Экспортные рынки | 60% в Европу и Северную Америку |
Сертификаты:
- ТС/16949
- ИСО 9001:2015
- ИСО 13485:2016
- ИСО 14001
Основные возможности:
Прецизионное литье под давлением, производство медицинских катетеров, формование вставок, дополнительное формование, литье металлов под давлением (MIM), штампы для штамповки, формы для литья под давлением, услуги по сборке и упаковке
Основные отрасли:
Медицинские приборы, автомобильные компоненты, промышленное оборудование, бытовая электроника
*Данные о производительности представляют собой фактические производственные результаты по активным программам за период 2023-2024 года. Имена конкретных клиентов опущены в соответствии с соглашением о конфиденциальности. Цены и сроки выполнения являются приблизительными и зависят от требований конкретного проекта.*