


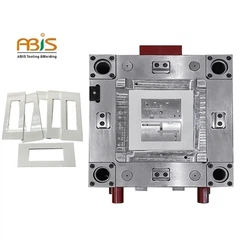



Пресс-форма для литья под давлением с автоматической отвинчиванием двухзаходной гайки
Схема двухзаходной гайки показана на рисунке 1. Максимальный размер изделия составляет 29,00 мм x 29,00 мм x 32,00 мм, средняя толщина пластиковой детали составляет 5,15 мм, материал пластиковой детали - полипропилен, коэффициент усадки - 1,018, а качество пластиковой детали - 11,20 грамма. Технические требования к пластиковым деталям заключаются в том, что не должно быть дефектов, таких как пики, неудовлетворенность литьем под давлением, линии потока, поры, деформация коробления, серебряные полосы, холодные материалы, линии струи и т. д. Помимо допусков на размеры, пластиковые детали также необходимо обеспечить точность размеров их треугольной резьбы для удовлетворения требований сборки.

Схема изделия двухзаходной гайки показана на рисунке 1. Из рисунка видно, что пластиковая деталь имеет простую конструкцию, похожую на две многоугольные гайки, перекрывающие друг друга. Следовательно, для формирования выточки по форме пластиковой детали необходимо сконструировать ползунок Хафа для литья. Между двумя участками резьбы внутри пластиковой детали нет непрерывности, а середина отделена на 2 мм. Пластиковую часть нужно отрезать с обоих концов. Две внутренние резьбы имеют дюймовую резьбу PT1/2. Основной особенностью пластиковой детали является то, что резьба на обоих концах абсолютно одинакова. Следовательно, при определении плана раскрытия пресс-формы один конец пластмассовой детали выкручивается в передней литейной форме, а другой конец резьбы выкручивается в задней пресс-форме.
Поскольку форма пластиковой детали должна быть сформирована конструкцией ползуна Хафа, выбор направления открытия формы для этого набора форм также может быть разработан путем укладки пластиковой детали. В это время резьбовой сердечник находится на ползунке. Поскольку механизм нарезания резьбы ползуна сложен, это конструктивное решение пресс-формы для нарезания резьбы не выбрано.
Существует много типов форм для удаления резьбы. Источником питания механизма автоматического вывинчивания является использование силы открывания формы для вывинчивания, в том числе силы открывания формы для привода стойки для привода шестерни для выкручивания резьбы и винтового стержня для выкручивания резьбы; гидравлический цилиндр приводит в движение рейку для возвратно-поступательного движения, а шестерню для вращения стержня резьбы для извлечения внутренней резьбы; циклоидальный гидравлический двигатель для снятия резьбы использует двигатель с переменной скоростью для привода шестерни, а шестерня приводит в движение сердечник резьбы для извлечения внутренней резьбы; циклоидальный гидравлический двигатель также может использоваться для привода звездочки через цепь, чтобы, наконец, раскрутить резьбовой сердечник; Общий моторный привод в основном используется в случае большого количества потоков.
Когда изделия с корпусом не имеют резьбы, их ранжирование обычно зависит от размера и формы изделия. Для одногнездных пресс-форм резьбовая часть должна располагаться в таком положении, чтобы механизм отвинчивания легко располагался. Для многогнездных пресс-форм резьбовые части пластиковых деталей необходимо располагать по определенной закономерности. В двигателях и гидравлических двигателях часто используются пластиковые детали, чтобы расположить их резьбу по кругу. Крышки для бутылок и пластиковые детали для гаек имеют небольшие размеры и в основном представляют собой многогнездные формы для нарезания резьбы. Существует два типа линейного и кругового расположения при нарезании резьбы.
Существенным отличием отвинчивания оболочек и отвинчивания крышек бутылок является:
1) Для крупных пластиковых деталей корпуса направление открытия пресс-формы определяется самим корпусом, а резьба является лишь небольшим конструктивным элементом пластиковой детали. Следовательно, механизм удаления нити должен соответствовать конструктивным характеристикам формы корпуса. Движение механизма развинчивания изолировано от движения остальной части пресс-формы. Например, механизм заправки и выброс пластиковой детали выполняются изолированно. В настоящее время резьба в основном используется для привода реечной передачи с помощью масляного цилиндра.
2) Гайки и крышки бутылок не имеют резьбы. Механизм развинчивания связан с механизмом выброса и движением открытия формы, и форма должна иметь определенную степень стабильности открытия формы. Это необходимо для предотвращения повреждения зубьев винта во время открывания пресс-формы.
Используйте циклоидный гидравлический двигатель или электродвигатель для отвинчивания, не ограничиваясь количеством витков резьбы. Следует отметить, что переключатель хода должен быть рассчитан на эффективное управление двумя крайними положениями стержня резьбы после открытия или закрытия пресс-формы. Конечное положение стержня резьбы должно быть подключено к электрическим контактам, чтобы начать закрытие формы или процесс впрыска. С помощью этой технологии электрического управления можно определить только время, когда сердечник резьбы не навинчивается, и это не имеет ничего общего с открытием и закрытием пресс-формы.
Когда источник питания использует цилиндр для откручивания резьбы, пресс-формам европейских и американских клиентов также потребуются цилиндры с концевым выключателем для точной установки расстояния выхода стержня резьбы.
По сравнению с различными механизмами удаления резьбы, масляный цилиндр плюс зубчатая рейка имеют стабильную производительность удаления резьбы и точный возврат, но эффективность работы масляного цилиндра низкая, и цикл впрыска будет удлинен. Обычно для вывинчивания резьбы используется сила нагнетания масляного цилиндра, и необходимо рассчитать тяговое усилие масляного цилиндра. С помощью силы открывания пресс-формы удобно и лаконично использовать зубчатую рейку или винтовой стержень для откручивания резьбы, а размер пресс-формы можно уменьшить. С помощью силы открытия формы для вывинчивания резьбы из формы сила открытия формы в момент открытия формы огромна, что в основном необходимо для преодоления статической силы трения. Необходимо обратить внимание на жесткость основания пресс-формы, а также на хорошее расположение плит пресс-формы основания пресс-формы, а подвижная пластина пресс-формы является хорошим направляющим механизмом. Стойка должна быть спроектирована с 3-боковым направляющим механизмом и иметь достаточную прочность.
Компоновка полости конструкции пресс-формы - 1 изн. 4. Передняя и задняя формы оснащены независимыми механизмами удаления нити. Механизм удаления нити передней и задней форм используется для удаления нити с помощью гидравлических двигателей. В механизме развинчивания передней пресс-формы циклоидальный гидромотор приводит в движение звездочку, а затем через цепь 25 приводит в движение звездочку, соосную с шестерней 17, так что шестерня 17 (число зубьев 60, модуль 2) вращается и приводит в зацепление. Шестерня 16 (количество зубьев 50, модуль 2) вращается, и скорость увеличивается. Шестерня 16 соответственно приводит во вращение два сердечника резьбы передней формы (количество зубьев 25, номер модуля 2), и нить высвобождается. При вращении стержня резьбы хвост втягивается в втулку резьбы. Внутренняя резьба этой резьбовой втулки имеет те же параметры спецификации, что и внутренняя резьба пластиковой детали. Весь процесс удаления нити использует 2-этапную передачу.
Для резьбы задней формы используется тот же метод развинчивания, что и для резьбы передней формы. Система стробирования разработана со скрытым стробом в середине ползунка Хафа. Два ползуна приводятся в движение наклонными направляющими стойками. Внутри резьбовых стержней передней и задней формы предусмотрены охлаждающие вставки, а водяное охлаждение предназначено для обеспечения нормального литья под давлением. Если резьбовой сердечник пресс-формы без резьбы не предназначен для охлаждения и транспортировки воды, форма будет нагреваться после периода литья под давлением, и резьбовой сердечник легко сгорит до смерти из-за высокой температуры, что приведет к ненормальному производству.
ABIS MOLD TECHNOLOGY CO., LTD.
Дейзи Ван (инженер по продажам)
М: плюс 86-150 1652 6799
E: daisy@abismold.com
A: Здание B#, промышленная часть YingKeli, община LongDong, район LongGang, Шэньчжэнь, Китай 518116
WhatsApp: плюс 86 136 8261 9739
Skype: daisymold@outlook.com