


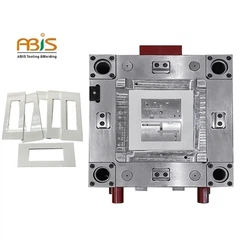



В процессе литья под давлением материал термореактивной смолы добавляют в отдельную камеру, часто называемую желобом, а затем принудительно вводят в одну или несколько закрытых форм для полимеризации (отверждения).
Материал также называют каналом и проточной дорожкой, позволяя материалу течь из резервуара в полость формы, перед тем как войти в полость формы через ограничитель или затвор. У многих полостей плесени есть единый желоб. Воздух в камере заменяется входящим материалом и выпускается через специально установленный выпускной порт.
Когда материал помещается в желоб, количество измеряется в компактном измерительном устройстве, а затем предварительно нагревается до температуры полимеризации. Добавьте только достаточное количество инъекций за раз.
Предварительно нагретое сырье подается в желобок, а затем подается в питатель, который установлен на желобе, чтобы предотвратить утечку из зазора между поршнем и желобом. Сальник обычно вставляется в инжектор для дальнейшего предотвращения утечки.
Поверхность желоба, выемки, ворот, полости и полости формы поддерживает температуру, при которой сырье быстро затвердевает, а температура составляет 280-380 ° F в зависимости от свойств материала, конструкция пресс-формы и геометрию детали.
Когда материал для литья под давлением достигает конца периода отверждения, весь литой материал литой формы извлекается, включая удаление затвора, бегуна, кнута и желоба для образования отверждаемого мата (называемого остатком).
При литье под давлением предварительный нагрев материала очень важен. Холодный материал медленно течет, первый в полость формы материала еще не достиг своего конца, что может быть полимеризацией. Если в приведенной выше ситуации качество продукта плохое, не только внешний вид, но и отражается в механических свойствах. Некоторые исключения, такие как небольшое количество инъекций или какой-либо материал с низкой вязкостью. Нагрев можно использовать для нагрева лампы или печи, но эффективный и широко используемый метод изготовлен из пластиковых нагревателей для пластикового формования.