


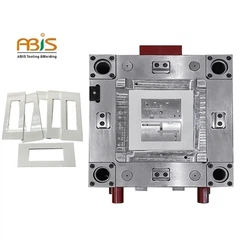



Сколько стоитЛитье пластмасс под давлениемРасходы?
Где-то от 3000 до 100 000 долларов за инструменты. Стоимость каждой-детали? Где-то от 0,10 до 5,00 долларов. Вы, вероятно, ожидали такого диапазона, и именно поэтому вы все еще читаете.
Что на самом деле важно, так это понимание того, куда идут деньги. Наша команда инженеров в ABIS Mold уже более десяти лет предлагает проекты по литью под давлением, и мы наблюдали, как команды по закупкам переплачивали на 40% просто потому, что им никто не объяснил классификацию пресс-форм. Мы также видели, как стартапы тратили целые бюджеты на разработку алюминиевых инструментов, которые не могли выдержать более 50 000 выстрелов, хотя в их бизнес-плане предполагалось 500 000.

Это та же самая структура, которую наши инженеры по котированию используют внутри компании. Никакой болтовни, никакого маркетинга.
Что на самом деле составляет стоимость
Каждая формованная деталь включает в себя четыре компонента затрат: инструменты, материал, обработка и вторичные операции. Соотношение между этими сдвигами резко меняется в зависимости от объема. При покупке 1000 единиц инструменты могут съесть 80% вашего бюджета. Масштабируйтесь до миллиона единиц, и те же инвестиции в инструмент упадут ниже 5 % от стоимости-детали.
Формула, которую мы используем для расчета стоимости детали, выглядит следующим образом:
Цена детали=Стоимость материала + стоимость обработки + обработка поверхности + упаковка + транспортировка + управленческие накладные расходы
Расчет стоимости материалов требует большей точности, чем думает большинство покупателей:
Стоимость материала=[(Вес детали) + (Вес литника ÷ Число полостей) × (1 – % перешлифовки %)] × Цена материала × (1 + Коэффициент потерь)
Возьмите деталь из АБС-пластика весом 3,5 г, вес направляющей 2 г, форму с 4 гнездами, допуск на переточку 10 %, коэффициент потерь 0,5 %, стоимость материала — 1,90 долл. США/кг. Это составляет примерно 0,007 доллара за деталь только для смолы. Умножьте это на несколько миллионов единиц, и оптимизация материалов станет очень интересной.
Инструментальные инвестиции
Именно здесь начинается большинство разговоров и, честно говоря, здесь совершаются самые дорогостоящие ошибки.
| Категория пресс-формы | Диапазон стоимости | Выстрел жизни | Когда использовать |
|---|---|---|---|
| 3D--прототип, напечатанный на 3D-принтере | $100 – $500 | Менее 500 | Только проверка проекта |
| Алюминиевый, с одной-полостью | $1,000 – $5,000 | 50K – 100K | Производство мостов |
| Алюминиевый мульти-полый | $3,000 – $15,000 | 100K – 150K | Средние пробеги |
| Сталь Р20 | $10,000 – $25,000 | 500K+ | Стандартное производство |
| Многорезонаторный-из закаленной стали | $25,000 – $80,000 | 1M+ | Большой объем |
| Комплексный автомобильный/медицинский | $50,000 – $150,000+ | 1M+ | Требовательные характеристики |

Куда на самом деле идут деньги на изготовление пресс-формы? Примерно половина уходит на механическую обработку. Время ЧПУ, электроэрозионная обработка и тому подобное. Стальной или алюминиевый запас расходуется на 15-30% в зависимости от марки. Проектирование и проектирование занимают еще 10–15%, а сборка и полировка — все, что остается.
Такое распределение объясняет кое-что важное: диски геометрической сложности стоят дороже, чем физические размеры. Мы указали компактные детали со сложными функциями и множеством боковых действий, которые стоят дороже, чем пресс-формы, в два раза превышающие их физические размеры. Исследования Университета Массачусетса в Амхерсте фактически дали количественную оценку этой взаимосвязи: каждое дополнительное измерение сложности увеличивает стоимость оснастки примерно на 45 долларов, в то время как объем конверта составляет менее доллара на кубический сантиметр (xometry.com).
Вопрос о морских инструментах
Клиенты постоянно спрашивают об инструментах из Китая. На бумаге цифры выглядят привлекательно. Китайские формы обычно стоят на 40-50% дешевле, чем их североамериканские аналоги. Время выполнения заказа также часто сокращается на 50%.
Но вот что упускает из виду сравнение электронных таблиц.
В прошлом году мы работали с компанией по производству медицинского оборудования, которая вышла за границу, чтобы сэкономить 37 000 долларов на стоимости плесени. Внутренняя цена составила 49 000 долларов. Китайская котировка составила 12 000 долларов. Казалось бы, несложная задача. Восемнадцать месяцев спустя они потратили в общей сложности 98 500 долларов США на ремонт первых-изделий, ремонт инструментов, экстренный перенос производства и доработку. Задокументированная поломка: 15 000 долларов США за неисправные образцы, 12 500 долларов США на ремонт, 5 000 долларов США на экстренное внутреннее производство для соблюдения сроков заказчика, еще 5 долларов США000+ на работу по доработке (crescentind.com).
Пресс-формы,-изготовленные в США, обычно служат в 2–3 раза дольше, чем китайские аналоги. Речь идет не о национализме, а о металлургии и технологическом управлении. Китайские производители пресс-форм высшего уровня выполняют абсолютно превосходную работу, но разница выше. Для проверенных проектов с установленными окнами обработки имеет смысл использовать оффшор. При разработке новых продуктов или при строгих требованиях к контролю процессов использование отечественных инструментов часто обеспечивает более низкую общую стоимость программы, несмотря на шок от наклеек.
Еще одна вещь, которую стоит знать: всегда запрашивайте видео первой партии, а не только образцы деталей. Набор готовых образцов, отправленных к вам на стол, ничего не скажет вам о том, надежно ли выталкивается форма или требуется ручное вмешательство. Китайские производители иногда считают приемлемой ручную распалубку. Если ваш производственный план предполагает автоматизацию операций, вам необходимо убедиться в этом заранее.
Плата за обработку
Учет машинного времени при литье под давлением на удивление прозрачен по сравнению с другими производственными процессами. Счета за прессы выставляются почасово в зависимости от тоннажа, а стоимость за-детали равна этой ставке, разделенной на количество деталей-за-час производительности.
| Нажмите Размер | Долларов США/час | юаней/час |
|---|---|---|
| 50 – 80 тонн | $35 – $50 | ¥250 – ¥350 |
| 100 – 150 тонн | $50 – $80 | ¥350 – ¥550 |
| 150 – 200 тонн | $70 – $110 | ¥500 – ¥750 |
| 200 – 300 тонн | $100 – $160 | ¥700 – ¥1,100 |
| 350 – 500 тонн | $150 – $250 | ¥1,000 – ¥1,750 |
Математика проста:
Стоимость обработки=(время цикла ÷ количество полостей) × (часовая ставка ÷ 3600)
Инструмент с 4 гнездами, работающий с 20-секундными циклами на 150-тонном прессе при цене 80 долларов в час, дает вам около 0,11 доллара за деталь только за обработку.
Время цикла в основном зависит от толщины стенки. Существует практическое правило, которое достаточно хорошо работает для оценок:
Время цикла ≈ 4 × (толщина стенки в мм)² × коэффициент эффективности
Коэффициенты эффективности варьируются от 1,0 для полностью автоматизированных систем с горячеканальными каналами до 2,25 для полуавтоматических установок с холодными литниками с ручным снятием деталей. Реальная-оптимизация обычно находится где-то между теоретическими минимумами и консервативными оценками. Обычно мы используем 45 секунд в качестве отправной точки для незнакомой геометрии, а затем уточняем ее, когда получаем фактические данные обработки.
Команды по закупкам часто упускают кое-что: затраты на электроэнергию в процессе формования быстро растут. Один ветеран на форуме «Практический машинист» прямо выразился: «Он потребляет за месяц больше электроэнергии, чем наша семья потребляет за 100 лет». Нагреватели прессов, гидронасосы, охладители, вспомогательное оборудование. Формовочная операция среднего- размера может потреблять энергию, эквивалентную 100+ типичному домашнему хозяйству. Электрические прессы с серво-приводом сокращают потребление на 20–80 %, что имеет большее значение, чем думает большинство покупателей, когда они ориентируются исключительно на цену за штуку.

Материалы
| Смола | $/кг | Общее использование |
|---|---|---|
| ПП | $1.00 – $2.00 | Упаковка, автомобильный интерьер |
| АБС | $1.50 – $3.00 | Корпуса электроники, отделка |
| ПК | $2.50 – $4.00 | Оптические детали, противоударные корпуса |
| Нейлон PA6/PA66 | $3.00 – $5.00 | Структурный, под-капотом |
| ПОМ | $3.00 – $5.00 | Шестерни, прецизионные детали |
| Стеклянные-заполненные сорта | +30% – +50% | Жесткость, стабильность |
| Огнезащитный-огнестойкий материал (UL94 V-0) | +20% – +40% | Соответствие требованиям электроники |
| Медицинский ПЭЭК | $120 – $180 | Имплантаты |
Материал составляет 50-80% стоимости детали при больших объемах. Именно это соотношение является причиной того, что усилия DFM, направленные на толщину стенок, приносят такую огромную прибыль. Мы работали с заказчиком упаковки, сократив расход смолы на 20% за счет изменения конструкции стенок с 2,5 мм до 1,0 мм. Требовалась модернизация оснастки, но окупаемость наступила уже в первый год производства.
Как затраты меняются в зависимости от объема
| Объем | Тип инструмента | Приблизительная стоимость детали | Куда идут деньги |
|---|---|---|---|
| 100 – 500 | Мягкая/печатная | $3.00 – $10.00 | 70%+ оснастка |
| 1K – 5K | Алюминий | $1.50 – $4.00 | 40-50% оснастки |
| 10K – 50K | Сталь Р20 | $0.80 – $2.00 | 20-30% оснастки |
| 100K – 500K | Закаленная сталь | $0.30 – $1.00 | 10-15% оснастки |
| 1M+ | Многорезонаторная-закаленная | $0.10 – $0.50 | Менее 5% оснастки |
Точка пересечения, где литье под давлением превосходит 3D-печать, зависит от геометрии, но обычно составляет от 250 до 2000 единиц. При изготовлении 10 000 деталей формование обычно обходится в 5 раз дешевле, чем добавка для эквивалентных форм.
Экономика нескольких-резонаторов заслуживает внимания. Переход от 2-гнезд к 8-гнездам может сократить стоимость детали на 75 %, одновременно увеличивая инвестиции в инструмент лишь на 50–70 %. Midgard Inc. задокументировала результаты своей автоматизации с помощью коллаборативных роботов на литьевых прессах: окупаемость инвестиций была достигнута примерно за 1500 часов работы, процент брака снизился с 10% до 1-2%, и им удалось «удвоить бизнес, используя менее половины рабочей силы» (universal-robots.com).
Отраслевые-премии
Производство медицинского оборудования увеличивает стоимость на 25–100% по сравнению с аналогичными промышленными деталями. Одна только сертификация ISO 13485 требует внедрения от 20 000 до 60 000 долларов. Строительство чистых помещений обходится в 200–1500 долларов за квадратный фут. Тестирование на биосовместимость (ISO 10993) добавляет 3100–8000 долларов за вариант устройства.
Автомобильная отрасль требует сертификации IATF 16949 при стоимости внедрения в размере 20 000 долларов США-{11}}62 500 долларов США плюс расходы на текущий аудит. Цели качества обычно требуют, чтобы OEE превышал 85 %, уровень дефектов был ниже 50 ppm, а значения Cpk минимум 1,67 для новых процессов. Но объемы автомобилестроения оправдывают инвестиции в оснастку. При многомиллионных годовых объемах стоимость одной детали снижается до 0,08–0,20 доллара США.
Затраты на бытовую электронику зависят от допусков и внешнего вида. Стандартный допуск (±0,1 мм) является базовым. Переход к точному допуску (±0,025 мм) примерно в три раза увеличивает стоимость инструмента. Высокоглянцевые поверхности SPI A1 имеют на 40-60 % больше прочности, чем матовые текстуры класса D.
Затраты, которые застают людей врасплох
Передача пресс-форм между партнерами-производителями редко обходится менее чем в 5000 долларов США-15 000 долларов США, если учесть повторную проверку и модификации процесса. Один из участников форума Eng-Tips резюмировал реальность: «Перемещение инструментов — это кошмар не только для покупателей, но и для инженеров. Менеджеры цепочек поставок думают, что в этом нет ничего страшного, но они действительно хорошо умеют уклоняться от обвинений, которые возникают, когда инструмент перемещается, чтобы сэкономить несколько пенни, а новый формовщик требует тысячи долларов, чтобы адаптировать форму».
Стоимость установки для последующих производственных циклов обычно достигает 250 долларов США-750 долларов США за заказ. Смена материала, подготовка оборудования, первая-проверка изделия. В программах с большим ассортиментом продукции и частыми переналадками затраты на настройку могут фактически превышать затраты на материалы для небольших партий.
Штрафы за изменение цвета причиняют больше вреда, чем ожидалось. Переходы от темного-к-светлому требуют значительной очистки. Рисунок 2-4 часа потерянного машинного времени, иногда больше.
Бюджет 3-5 % на брак стандартных деталей. Выше для жестких допусков или косметических работ. Этот коэффициент брака редко упоминается в первоначальных ценах, но напрямую влияет на расход материала.
Что нам нужно для точного расчета
- Файлы 3D CAD в формате STEP или IGES.давайте правильно проанализируем геометрию. Углы уклона, подрезы, особенности сложности. Цитирование только по 2D-чертежам приводит к расхождению в 20–30 %, поскольку разные инженеры по-разному интерпретируют неоднозначные мнения.
- Спецификация материалаИмеет значение не только тип смолы. Марка, цвет, нормативные требования, такие как соответствие FDA или классификация воспламеняемости UL, — все это влияет на параметры обработки и структуру затрат.
- Прогнозы годового объема и частота заказовопределить уровни инвестиций в оснастку. Клиенту, ожидающему 10 000 деталей в год ежеквартальными партиями, нужны другие инструменты, чем клиенту, ожидающему 100 000 деталей за один год.
- Требования к качеству поверхности и допускамнепосредственно управлять сложностью оснастки. То же самое касается и вторичных операций. Сборка, печать, гальваника, покраска. Укажите их заранее, а не обнаруживайте в середине-программы.
При сравнении предложений нескольких поставщиков попросите их детализировать. Оснастка, материал, обработка, накладные расходы как отдельные строки. Комплексное ценообразование затрудняет оптимизацию и делает сравнение поставщиков практически невозможным.

Заключительные мысли
Вопрос стоимости литья под давлением в конечном итоге сводится к систематическому анализу инструментов, материалов, эффективности обработки и накладных расходов на программу. Все в этой статье отражает методологию, которую мы фактически используем для расчета цен для клиентов. Ничего теоретического.
Для программ, требующих подробного анализа затрат или конкурентных предложений, мы будем рады рассмотреть требования. Сложные конструкции с несколькими-полостями и компоненты с жесткими-допусками являются особыми преимуществами ABIS Mould, особенно в тех случаях, когда оптимизация затрат и обеспечение качества должны сосуществовать.
Стоит помнить: самое дорогое решение для литья под давлением почти никогда не является самой высокой ценой. Это неадекватный инструмент, который выходит из строя при 200 000 выстрелов, тогда как ваша программа требует 2 000 000. Или морская форма, которая оказывается неспособной сохранять стабильность размеров.
Лучше вложить необходимые средства заранее, чем потом спасать проблемную программу.